简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
Explicación del doblado de tubos CNC: cómo funciona, tolerancias clave y selección de la máquina
Un taller de jaula antivuelco en mitad de una semana de producción es un buen lugar para ver por qué el doblado manual de tubos falla a escala. La misma curva de 90 grados sale de una dobladora de palanca a 87 grados por la mañana y 91 grados después del almuerzo, y cada variación aterriza en la plantilla de soldadura como un espacio o una tensión. La conclusión es sencilla: sustituir el criterio del operador por el control digital. El doblado de tubos CCarolina del Norte lo logra impulsando cada eje desde un programa almacenado, y se ha convertido en el método estándar para el conformado de tubos en vehículos, muebles, equipos de energía y estructuras de construcción.
Contenido
- 1 ¿Qué es el doblado de tubos CNC?
- 2 Cómo funciona una dobladora de tubos CNC
- 3 Tolerancias que importan en una dobladora de tubos CNC
- 4 CNC, NC o manuales: dónde encaja cada tipo
- 5 Productividad por turno: la diferencia que puede presupuestar
- 6 Qué comprobar antes de seleccionar una dobladora de tubos CNC
- 7 Haga el cambio más temprano que tarde
¿Qué es el doblado de tubos CNC?
El doblado de tubos CNC es un proceso de conformado en el que un tubo se sujeta contra una matriz de doblado giratoria, mientras que los servomotores colocados por un programa de computadora controlan el ángulo de doblado, la distancia entre dobleces y el plano de cada doblez. En términos sencillos, la máquina convierte una geometría de pieza 3D en curvas físicas casi sin intervención del operador.
La tecnología principal es el doblado por tracción rotativa con control numérico. Un brazo doblador gira alrededor de un centro fijo, tira del tubo alrededor del troquel y una unidad de control coordina la abrazadera, el troquel de presión y el mandril. Debido a que cada movimiento se registra como datos de programa, la primera parte y la milésima parte salen con el mismo ángulo cuando el material y las herramientas permanecen iguales.
Tres especificaciones definen la capacidad de cualquier dobladora de tubos CNC: la cantidad de ejes controlados, el diámetro exterior máximo que puede formar y el rango de radios de curvatura de la línea central que puede reproducir. La mayoría de las máquinas de producción funcionan con tres ejes que cubren la rotación del brazo de flexión, la alimentación del tubo y la rotación del plano de flexión. Las versiones de cuatro y cinco ejes añaden movimiento sincronizado del mandril y de la matriz de presión, que es lo que protege el tubo de paredes delgadas del colapso.
El beneficio práctico es la repetibilidad que se puede medir. La tolerancia del ángulo en una máquina CNC suele ser de más o menos 0,1 grados, mientras que la misma curvatura realizada a mano varía en 2 grados o más. En una pieza con diez curvaturas, la diferencia entre un marco recto y uno retorcido es exactamente ese nivel de control. Para obtener una discusión más amplia sobre dónde se ubica el doblado programable entre otros métodos de conformado, consulte nuestro artículo sobre ¿Qué es el doblado CNC? .
Cómo funciona una dobladora de tubos CNC
La secuencia en el taller es siempre la misma. El tubo avanza hasta detenerse, el troquel de sujeción lo bloquea contra el troquel de curvatura, el troquel de presión sostiene el lado exterior y el brazo de curvatura gira hasta alcanzar el ángulo programado. Luego se abre la abrazadera, el tubo avanza a la siguiente posición, el plano gira si la pieza se dobla en más de una dirección y el ciclo comienza de nuevo.
El verdadero tema aquí es el comportamiento material, no la mecánica. Cuando se suelta el brazo doblador, el tubo regresa a su forma original, por lo que la máquina debe girar excesivamente en un ángulo de compensación. La recuperación elástica depende del grado del material, el radio de curvatura y el espesor de la pared. La pared exterior también se estira y se vuelve más delgada, mientras que la pared interior se comprime; un radio demasiado estrecho produce arrugas en el interior y grietas en el exterior.
Margen de recuperación elástica por material del tubo
La recuperación elástica no es un defecto; es la recuperación elástica que muestra cada tubo metálico después de que se descarga la matriz de doblado. La cantidad está controlada por la resistencia del material, el radio de curvatura y la relación entre el espesor de la pared y el diámetro. El acero con bajo contenido de carbono devuelve sólo 1,5 grados para una curvatura típica de 90 grados, por lo que el error puede pasar desapercibido en piezas cortas. Los aceros inoxidables austeníticos retroceden de 4 a 5 grados porque se endurecen más rápido, lo que se convierte en un problema grave en marcos con muchas esquinas. Una máquina CNC almacena un valor de compensación separado para cada combinación de material y radio, y el control simplemente detiene el brazo doblador en un ángulo más alto. Sin esa compensación, cada esquina de una pieza larga conlleva el mismo error y el montaje falla.
Tolerancias que importan en una dobladora de tubos CNC
Comprar una dobladora sin conocer la clase de tolerancia es como comprar un torno sin preguntar sobre la precisión del husillo. La siguiente tabla muestra los valores que separan una máquina CNC de producción real de una unidad de trabajo liviano.
| Parámetro | Resultado típico de CNC | Significado |
|---|---|---|
| Precisión del ángulo | /- 0,1 grados | Esquinas consistentes en todo el lote |
| Distancia entre curvas | /-0,1 mm | Montaje sencillo con piezas acopladas |
| Alineación del plano de plegado | /- 0,2 grados | Sin bridas torcidas en piezas 3D |
| Adelgazamiento de pared con un radio de curvatura de 2,5D | 8 a 12 por ciento | Seguro para tareas hidráulicas y estructurales |
| Ovalidad o aplanamiento | 5 por ciento o menos | Aceptable para tuercas de tubo y juntas tóricas. |
La regla más útil en el trabajo diario es la relación entre el radio de curvatura de la línea central y el diámetro exterior del tubo, escrito como R/D. En 3D y superiores, la mayoría de los materiales se doblan sin mandril y el adelgazamiento de las paredes se mantiene por debajo del 10 por ciento. En 2D, el adelgazamiento aumenta y se hace necesario un mandril, y por debajo de 1,5D sólo una máquina rígida con herramientas completas puede producir un doblez limpio.
Efecto del radio de curvatura en el adelgazamiento de paredes
El adelgazamiento de la pared es un límite de diseño porque cambia la clasificación de presión y la vida a fatiga del tubo. Con un radio de curvatura igual al diámetro de un tubo, el adelgazamiento puede alcanzar el 40 por ciento y la pared exterior se vuelve vulnerable. A medida que la relación aumenta a 2,5 veces el diámetro, el adelgazamiento cae a alrededor del 10 por ciento, lo que aceptan la mayoría de las especificaciones estructurales e hidráulicas. Esta es la razón por la que los dibujos suelen indicar un radio central mínimo: por debajo de 1,5 veces el diámetro, sólo se debe utilizar una máquina CNC soportada por mandril. Para un comprador, la regla práctica es que un radio permitido más amplio reduce el adelgazamiento, reduce las arrugas y mantiene el costo de la máquina más bajo.
El espesor y el diámetro de la pared también determinan la clase de máquina. Una máquina ligera que dobla tubos de 20 mm puede funcionar con un marco compacto, pero un tubo de 60 mm con una pared de 5 mm necesita una abrazadera más pesada, una pila de troqueles más larga y un brazo más rígido.
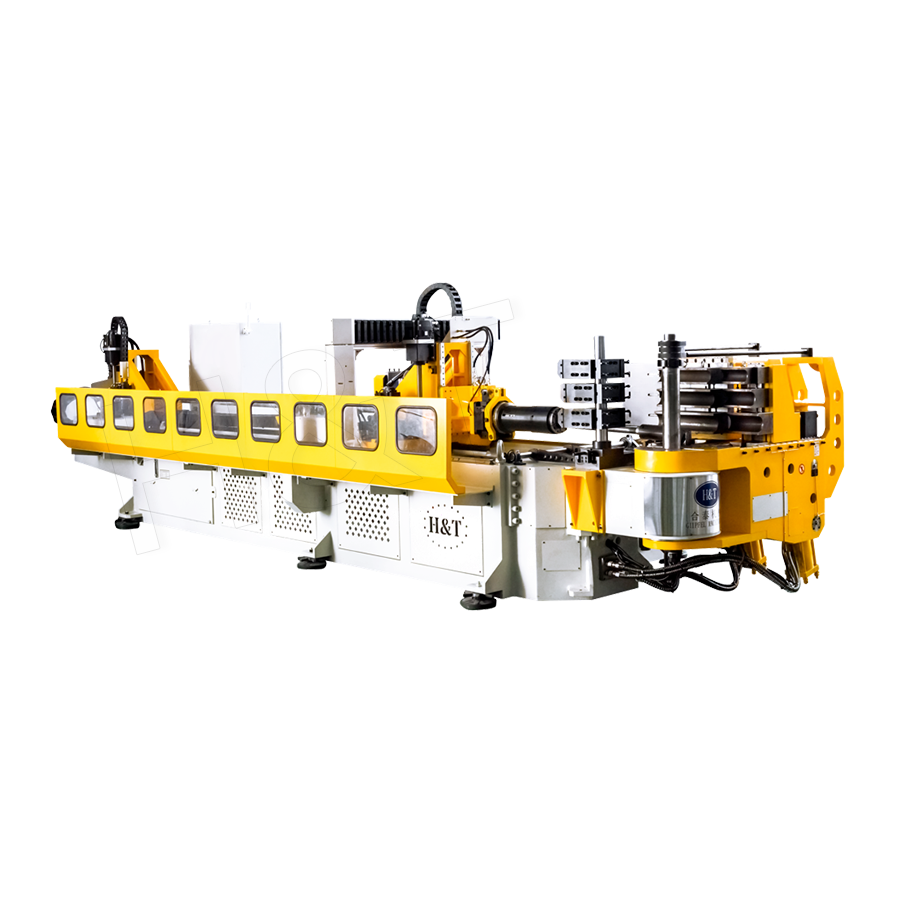 Máquina dobladora de tubos CNC de alta resistencia para tubos grandes Esta dobladora de tres ejes totalmente servoaccionada maneja tubos de paredes gruesas y de gran diámetro con moldes modulares, compensación automática y vista previa en 3D, lo que la convierte en una excelente opción para las necesidades de doblado de estructuras pesadas. Ver producto →
Las dobladoras de servicio pesado son la opción estándar para estructuras de camiones, pasamanos de autobuses y acero estructural donde el diámetro del tubo y el espesor de la pared son grandes en relación con el radio de curvatura.
CNC, NC o manuales: dónde encaja cada tipo
La decisión entre CNC y NC tiene que ver con la forma de la gama de piezas, no con la preferencia de marca. Las máquinas NC ejecutan secuencias fijas y son excelentes para dobleces repetidos en un solo plano con un volumen medio. Las máquinas CNC añaden longitud de alimentación controlada por programa, rotación del plano y posicionamiento del troquel de presión, lo que las hace necesarias para piezas 3D de múltiples curvaturas con radios cambiantes.
| factores | Manual o hidráulico | Dobladora NC | Dobladora CNC |
|---|---|---|---|
| Repetibilidad del ángulo | /- 2 grados o más | /- 0,5 grados | /- 0,1 grados |
| Piezas 3D de múltiples curvaturas | No práctico | Secuencia limitada | Totalmente programable |
| Tiempo de preparación por pieza | 15 a 30 minutos | 10 a 20 minutos | 5 a 10 minutos |
| Se requiere habilidad del operador | Alto | Medio | Bajo después de la programación |
| Período de recuperación típico | No aplicable | Rápido en piezas simples | Rápido en volumen alto |
Comparación de capacidad de la máquina: CNC frente a NC
El diagrama de radar compara una dobladora CNC con una dobladora NC según los seis factores que más importan en la compra de una máquina. La precisión y la repetibilidad muestran la brecha más clara porque la máquina CNC mantiene una tolerancia de ángulo cercana a 0,1 grados, mientras que una máquina NC se estabiliza en 0,5 grados. La capacidad de múltiples ejes y la automatización separan aún más las curvas, ya que un control NC no puede combinar libremente la alimentación, la rotación del plano y el movimiento de la matriz de presión entre curvaturas consecutivas. La facilidad de operación es la dimensión más cercana, ya que las máquinas NC modernas utilizan paneles táctiles heredados de los controles CNC. La velocidad de recuperación de la inversión es el único ángulo en el que NC gana en el papel, y eso se mantiene sólo cuando la lista de piezas es corta, el radio rara vez cambia y el costo de mano de obra es bajo.
Si un plan de producción involucra más de un puñado de números de pieza, el CNC gana rápidamente porque los datos de configuración se pueden recuperar en segundos, mientras que una máquina NC necesita ajuste mecánico de topes y matrices.
Productividad por turno: la diferencia que puede presupuestar
La producción por hora es la forma más rápida de estimar la recuperación de la inversión. Los dobleces por hora dependen del número de ejes, la velocidad del sistema de carga y la lógica del ciclo, pero la diferencia entre clases de máquinas es mucho mayor de lo que la mayoría de los compradores esperan.
Productividad típica por tipo de máquina
La brecha de productividad entre clases de máquinas es mayor de lo que esperan la mayoría de los compradores primerizos. Un operador experto en una máquina manual produce aproximadamente 50 dobleces por hora porque cada pieza se mide y alinea a mano. Una máquina NC duplica esa cifra con ciclos semiautomáticos, pero la secuencia aún se ejecuta en un orden fijo. Una dobladora CNC estándar alcanza de 400 a 480 dobleces por hora, mientras que una máquina de servo completo puede superar los 600 dobleces por hora en piezas simples. Para una pieza con ocho plegados, esto significa seis piezas por hora en una máquina manual frente a 75 piezas por hora en una máquina CNC, lo que decide si un contrato es rentable.
Una máquina de un solo cabezal con servo completo y alimentación automática es el caballo de batalla típico para la producción de alta mezcla porque puede cambiar entre números de piezas sin cambiar los topes mecánicos. Este es el tipo de máquina que la mayoría de los talleres instalan cuando los contratos superan las pocas docenas de piezas idénticas.
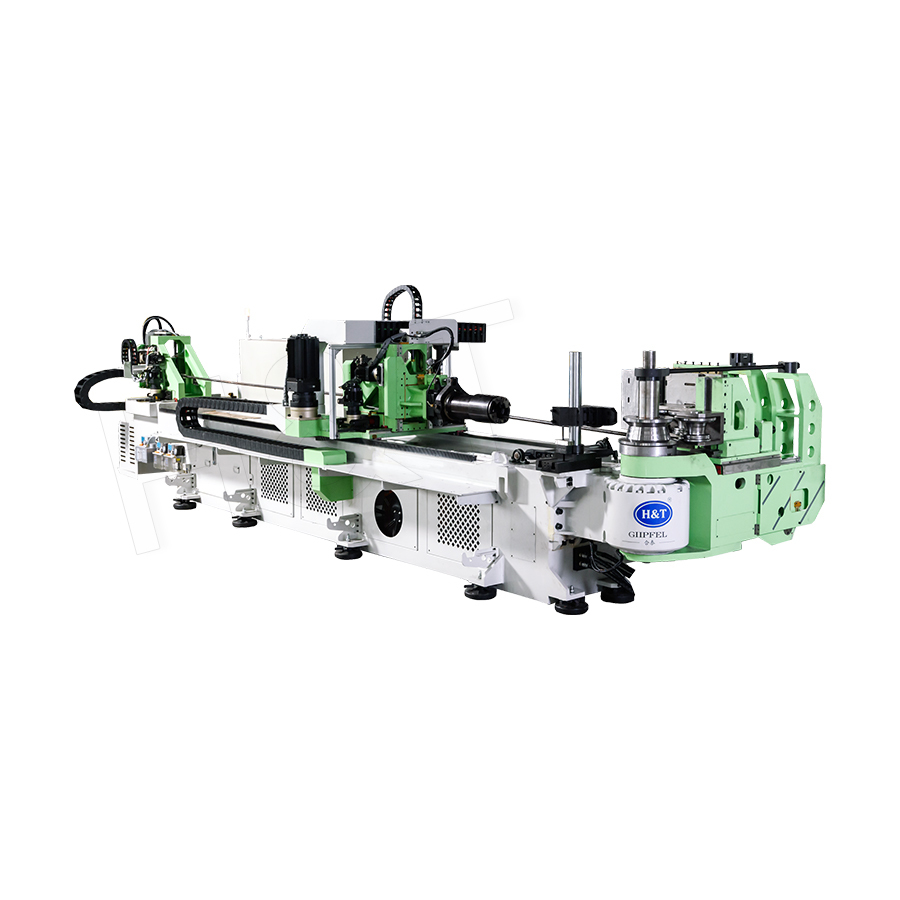 Dobladora de tubos eléctrica de servo completo de dirección única Una dobladora de cabezal único totalmente eléctrica que cubre tamaños de tubos de hasta 139 mm y ofrece alta precisión de posicionamiento, bajo nivel de ruido y bajo mantenimiento: una opción práctica para talleres con una gran variedad de trabajos. Ver producto →
El tiempo de ciclo es sólo una parte del presupuesto. El costo de las herramientas, el tiempo de configuración y la capacitación del operador generalmente son más importantes en tiradas cortas, razón por la cual las máquinas CNC que recuerdan todo el perfil de las herramientas dan sus frutos una vez que la biblioteca de piezas crece.
Qué comprobar antes de seleccionar una dobladora de tubos CNC
Comience la especificación con la envolvente de la pieza: rango de diámetro exterior, espesor de pared, radios de curvatura requeridos y número de curvaturas por pieza. Luego verifique la configuración del eje con su geometría. Una máquina de un solo cabezal con doblado de lado común izquierdo y derecho cubre la mayoría de los trabajos de tubos y tuberías, mientras que las máquinas de doble cabezal manejan piezas que necesitan doblarse en ambos extremos en un ciclo de sujeción.
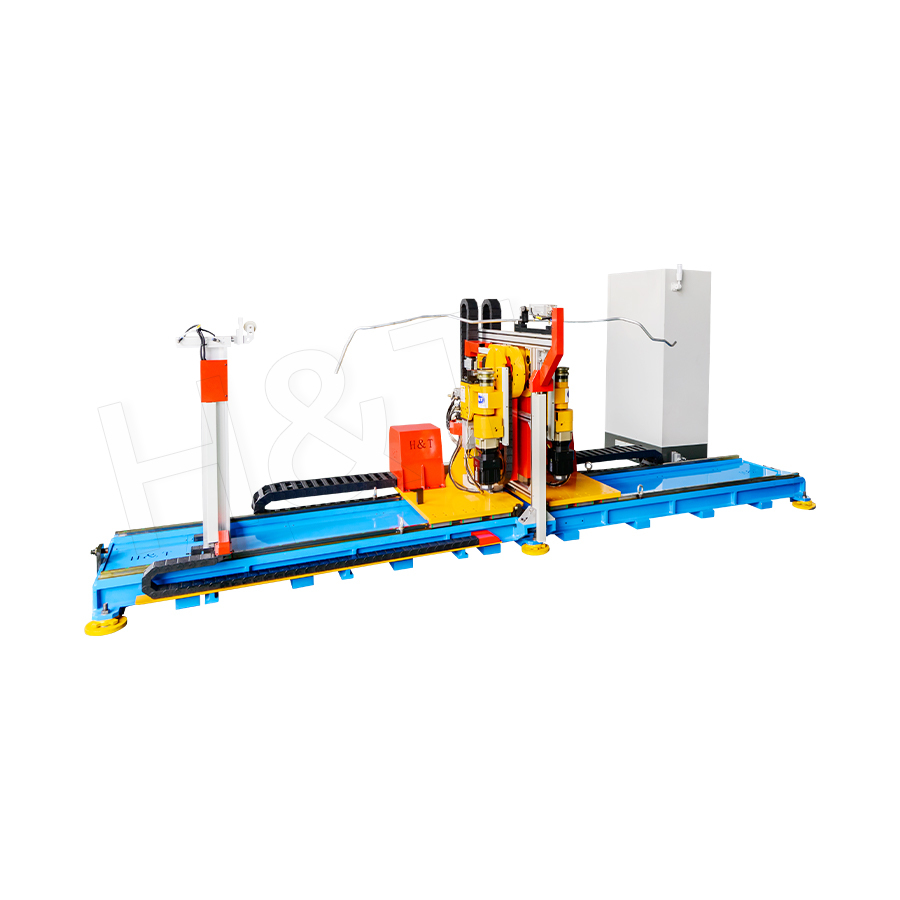 Máquina dobladora de tubos con servo completo y doble cabezal 3D Esta dobladora de doble cabezal totalmente eléctrica dobla ambos extremos en un ciclo, admite tubos de hasta 180 mm de diámetro y 300 puntos de curvatura y se adapta a piezas complejas en las industrias automotriz y HVAC. Ver producto →
Tres controles más separan a un proveedor sólido de un folleto. Primero, pregunte sobre el software de control y si la máquina puede almacenar y recuperar programas de múltiples plegados. En segundo lugar, observe la interfaz de automatización: una máquina que puede aceptar un cargador, una unidad de marcado o una estación de corte se convertirá más adelante en una celda de producción. En tercer lugar, verifique la política de pruebas y entrega: un constructor acreditado ejecuta FAT con sus herramientas y generalmente cotiza entre 90 y 120 días para una máquina de producción.
Las señales de calidad que importan en el papel son las patentes de diseño, el desarrollo de software interno y las instalaciones de referencia en su industria. Pregunta por número de instalaciones y referencias de clientes que doblan del mismo diámetro que doblas. Una breve conversación con un ingeniero de aplicaciones es más rápida que comparar hojas de datos usted mismo. Díganos el diámetro de su tubo, el espesor de la pared y el dibujo de muestra. , y obtendrás una propuesta más realista que cualquier catálogo genérico.
Haga el cambio más temprano que tarde
El doblado de tubos CNC no es un lujo una vez que el tamaño del lote supera unas pocas docenas de piezas. La misma pieza de ocho curvaturas que necesita diez minutos en una máquina manual se procesa en menos de un minuto en una máquina CNC, con una repetibilidad que protege su plantilla de soldadura y sus promesas de entrega. Defina su clase de tolerancia, cuente los ejes y haga coincidir la capacidad del marco con la parte más dura de su rango. Esa es toda la lógica a la hora de elegir una dobladora de tubos CNC.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
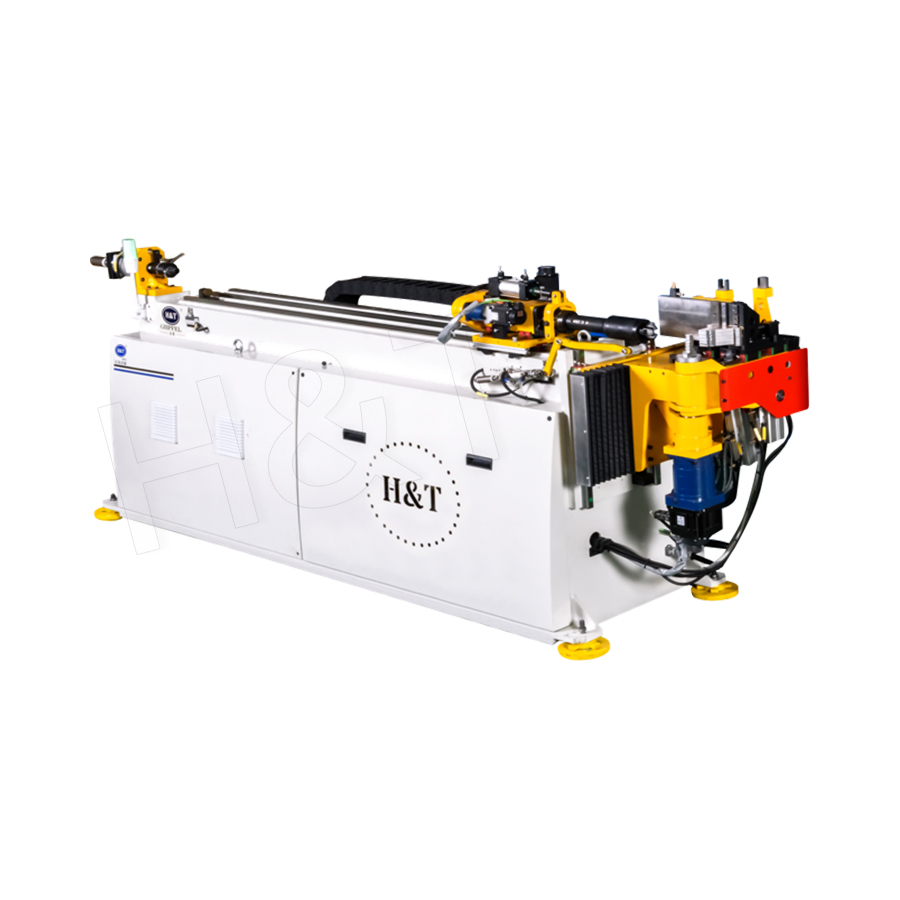 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
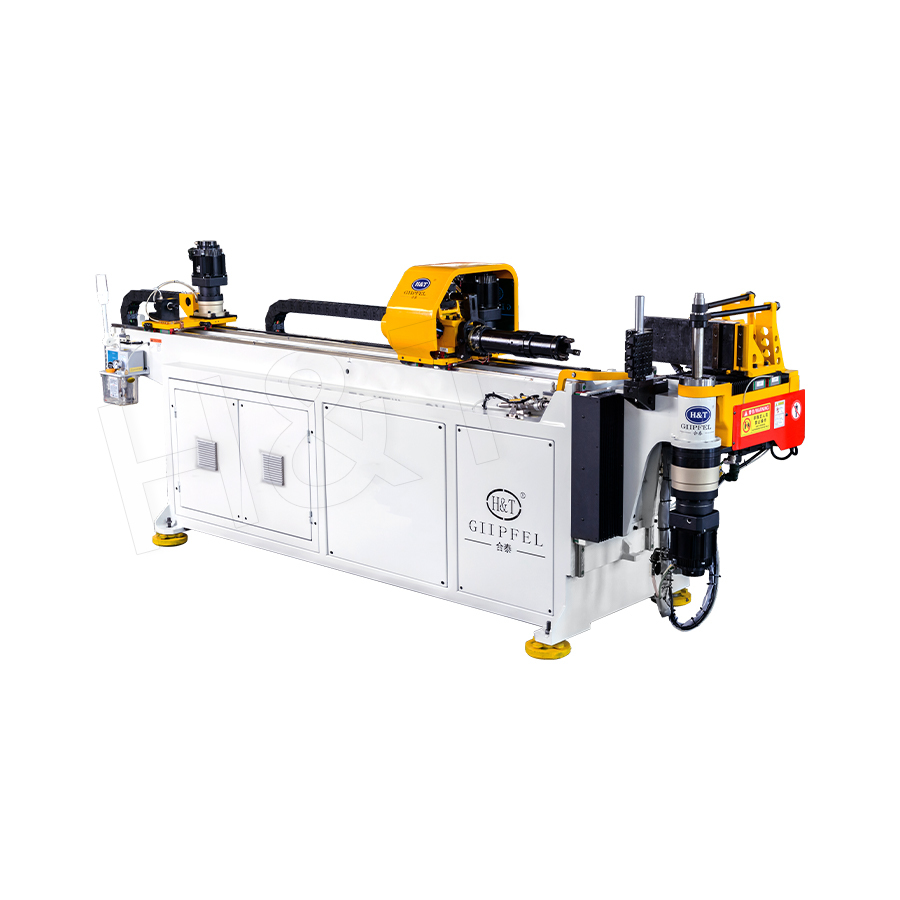 Doblado unidireccional con servomotor completo
-
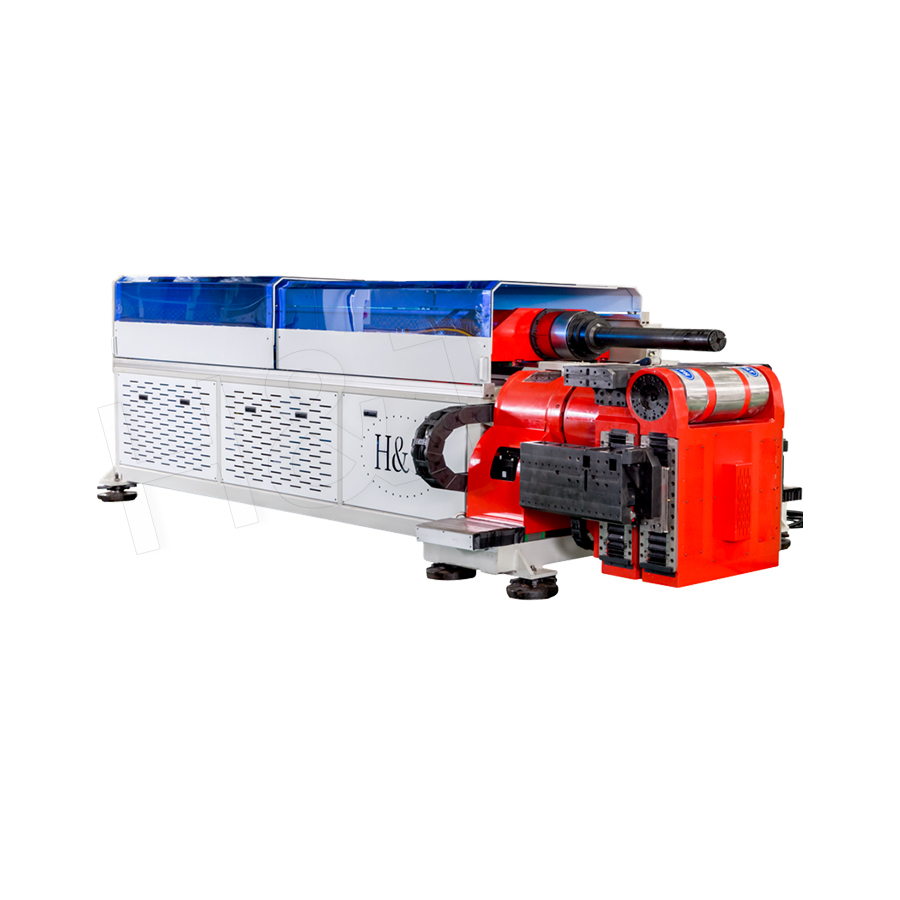 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
 Máquina dobladora de tubos de alta resistencia
-
 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.