简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
¿Qué es el apilamiento de herramientas en una dobladora de tubos CNC? Troqueles de pila múltiple explicados
Imagine un pedido de producción de cien soportes de bastidor. La pieza requiere tres radios de curvatura en el mismo tubo y dos de esos radios están en planos diferentes. En una dobladora CNC de un solo troquel convencional, el operador se detendría después del primer radio, retiraría el troquel, montaría el siguiente, comprobaría la alineación y doblaría una pieza de prueba. La misma interrupción ocurriría antes del radio final. El apilamiento de herramientas elimina la mayor parte de ese patrón al colocar varios juegos completos de herramientas de doblado en un cabezal CNC, uno encima del otro. La máquina selecciona el radio correcto desplazando el cabezal y el tubo permanece sujeto en la pinza durante toda la secuencia.
Por lo tanto, el apilamiento de herramientas es a la vez una disposición física de matrices y una estrategia de programación. Existe porque muchas piezas del mundo real necesitan más de un radio de curvatura y porque el tiempo de cambio es uno de los mayores factores de coste en el curvado de tubos. Cuando la máquina puede cambiar automáticamente entre niveles de herramienta, la pieza puede moverse a través de toda la secuencia del radio sin ser liberada. Esa única diferencia tiene un efecto directo en el tiempo del ciclo, la precisión de las piezas y la carga de trabajo del operador.
Para comprender completamente este concepto, es útil revisar ¿Qué implica el doblado CNC? a nivel del eje. El resto de este artículo explica los componentes de las herramientas, los requisitos de la máquina y las situaciones de producción en las que vale la pena apilar.
Contenido
- 1 ¿Qué son exactamente las herramientas apiladas en una dobladora de tubos CNC?
- 2 Cómo el cabezal CNC elige el nivel de herramienta correcto
- 3 Por qué los fabricantes utilizan el apilamiento de herramientas
- 4 Herramientas apiladas versus herramientas de cambio rápido
- 5 Cuando las herramientas apiladas tienen más sentido
- 6 Limitaciones y riesgos a planificar
- 7 Qué comprobar antes de elegir una máquina
¿Qué son exactamente las herramientas apiladas en una dobladora de tubos CNC?
Herramientas apiladas significa que dos o más juegos de troqueles de curvatura comparten un área de montaje común en el cabezal de la máquina. Cada juego es una combinación completa para un radio de curvatura e incluye la matriz de curvatura, la matriz de sujeción, la matriz de presión y, cuando sea necesario, la matriz limpiadora. Estos componentes están montados en diferentes niveles verticales. Durante una secuencia de plegado, el sistema CNC sube o baja el cabezal para llevar el nivel correcto al plano de plegado.
La versión más simple es una matriz de una sola pila, donde varias ranuras comparten un bloque de matriz curvada. Esto funciona cuando los radios están cerca y el tubo no necesita diferentes posiciones de sujeción. La versión más capaz es una disposición de pilas múltiples con conjuntos de herramientas totalmente independientes para cada radio. Esto es lo que quieren decir la mayoría de los fabricantes cuando hablan del apilamiento de herramientas en una dobladora de tubos CNC.
| Herramienta | Papel en un conjunto de un solo radio | ¿Qué cambios de apilamiento? |
|---|---|---|
| doblar morir | Define el radio interior de la curva. | Cada nivel apilado tiene su propio radio. |
| Troquel de abrazadera | Sujeta el tubo contra la matriz curvada para que no se deslice. | En cada nivel se cierra una mordaza de sujeción independiente |
| Troquel de presión | Soporta el tubo recto en el otro lado de la curva. | Se mueve con la cabeza al nivel activo. |
| Matriz de limpiaparabrisas | Evita arrugas en el interior de curvas de paredes delgadas. | Se utiliza sólo en niveles donde el espesor de la pared lo exige. |
Las máquinas diseñadas para esta tarea tienen un cabezal reforzado, un eje vertical servocontrolado y suficiente espacio en la garganta para despejar las herramientas apiladas. Sin esas características, agregar niveles de pila reduciría la rigidez y la tolerancia al daño. Es por eso que las familias de productos con configuraciones de herramientas de dos, tres y múltiples pilas no se refieren solo a troqueles más altos; están diseñados teniendo en cuenta el peso y el recorrido del cabezal apilado.
 Máquina dobladora de tubos troquelados de pila doble y pila múltiple Esta máquina utiliza matrices apiladas para manejar múltiples curvaturas o radios en una sola configuración, lo que reduce los cambios de matrices y admite grandes ángulos de curvatura de hasta 190°. Ideal para formas de tuberías complejas que requieren un espacio reducido entre curvas. Ver producto →
Pilas rectas y pilas desplazadas
Las herramientas apiladas no siempre se alinean sobre el mismo centro de plegado. Una pila recta mantiene todas las líneas centrales de las herramientas en una línea vertical. Una pila desplazada, a veces llamada pila de pata de perro, coloca cada radio en una posición horizontal diferente, así como a una altura diferente. La disposición desplazada permite curvaturas muy espaciadas a lo largo del tubo y reduce la interferencia con secciones previamente dobladas. Ambos diseños utilizan el mismo principio de cambio CNC; la diferencia radica en la geometría del portaherramientas y en la forma en que se programan los planos de plegado.
Cómo el cabezal CNC elige el nivel de herramienta correcto
Durante la programación, a cada plegado se le asigna un nivel de herramienta además de su ángulo de plegado, ángulo de rotación y distancia de avance. Antes de que comience una curva, la máquina confirma el nivel actual y cambia si es necesario. Debido a que el tubo permanece en la pinza, los planos de plegado permanecen matemáticamente vinculados a los plegados anteriores. Esta es una desviación importante del cambio manual, donde cada nueva configuración introduce un nuevo error de referencia.
El gráfico muestra los tiempos de preparación típicos para un cambio de radio. Los valores son ilustrativos para tubos de tamaño mediano entre 12 y 60 mm de diámetro. El trabajo manual con un solo troquel incluye tiempo para levantar el troquel, limpiar la cara de montaje y alinear la nueva herramienta. Las herramientas apiladas acortan la tarea a un movimiento de servo y una curva de verificación. Las herramientas de cambio rápido son rápidas pero aún requieren un cambio físico de todo el transportador. Las máquinas de apilado múltiple automatizan aún más la selección moviendo una de varias estaciones preparadas a la posición de plegado. El verdadero ahorro no son las actas en sí; es la reducción de piezas de prueba y el menor riesgo de que el juicio del operador afecte la calidad.
Por qué los fabricantes utilizan el apilamiento de herramientas
Los principales beneficios de las herramientas apiladas son más fáciles de ver en las cifras de producción que en las herramientas mismas. Un cabezal apilado reduce la cantidad de veces que un operador tiene que abrir la puerta de la máquina. También mantiene el tubo sujeto para múltiples operaciones de doblado, lo que elimina el problema clásico de perder la posición de referencia después del remontaje. Los siguientes puntos resumen las ventajas prácticas en un entorno de taller.
- Menos cambios, especialmente cuando los mismos dos o tres radios se repiten en muchas partes.
- Mejor repetibilidad, porque la alineación entre el troquel de curvatura y el troquel de sujeción la fija la pila de herramientas y no el operador.
- Tiempo de ciclo general más corto para piezas de radios múltiples, ya que el cambio de cabezal tarda unos segundos.
- Reduzca el desperdicio durante la instalación, porque la primera pieza de prueba rara vez necesita reelaboración.
- Mano de obra menos calificada para cambios de herramientas, lo cual es importante en turnos con supervisión limitada.
El gráfico de líneas muestra cómo crece el rendimiento a medida que aumenta el tamaño del lote. Las herramientas de una sola pila dedican gran parte de cada turno a cambios, por lo que la producción aumenta lentamente hasta que los lotes se vuelven largos. Las herramientas apiladas reducen esa penalización porque un cambio de radio es solo un desplazamiento vertical del cabezal. Las máquinas de pilas múltiples añaden otra capa de automatización al llevar juegos de herramientas más completos en el mismo ciclo. Para una producción de alta mezcla, la brecha en el lado izquierdo del gráfico es más importante que los valores de la parte superior derecha. Es por eso que muchos talleres optan por apilar incluso cuando su pedido promedio es de sólo 50 o 100 piezas.
Herramientas apiladas versus herramientas de cambio rápido
Una alternativa común al apilamiento es el cambio rápido de herramientas, donde cada matriz de plegado se monta en un soporte y todo el soporte se cambia en unos minutos. El cambio rápido es atractivo cuando las piezas utilizan una amplia combinación de radios y el stock cambia constantemente. El apilamiento es mejor cuando aparecen los mismos dos o tres radios en casi todos los trabajos. El gráfico de radar compara ambos enfoques según seis criterios prácticos. Un área mayor en cualquier eje significa una mejor puntuación para ese criterio.
El gráfico de radar deja un punto muy claro: el mejor método de herramientas depende de cuán repetible sea su familia de piezas. Las herramientas apiladas obtienen altas puntuaciones en velocidad de configuración, repetibilidad y capacidad para manejar piezas complejas. Las herramientas de cambio rápido ganan en flexibilidad para una combinación de radios en constante cambio. El costo de la herramienta se comporta de manera diferente en cada configuración, porque las herramientas apiladas necesitan un juego de matrices completo por radio, mientras que las de cambio rápido pueden compartir portadores. Si su cronograma de producción es estable durante meses, las herramientas apiladas brindan un mejor equilibrio general. Si nunca se sabe a qué radio llegará la próxima semana, el cambio rápido es la ruta más segura.
| Criterio | Herramientas apiladas | Herramientas de cambio rápido |
|---|---|---|
| Velocidad de configuración during a batch | Muy rápido, controlado por CNC. | Rápido pero aún así un intercambio físico |
| Repetibilidad | Alto, alineación fijada por máquina. | Depende de la condición del transportista |
| Herramienta cost for each extra radius | Más alto, porque se necesita el juego completo. | Moderado, los transportadores se pueden reutilizar. |
| Flexibilidad with new radii | Limitado por la altura de la pila | Alto, se pueden almacenar muchos soportes. |
| Mejor ajuste | Partes familiares repetidas | Trabajo en taller con cambios frecuentes. |
Cuando las herramientas apiladas tienen más sentido
Las herramientas apiladas dan sus frutos en una combinación específica de condiciones. La familia de piezas debe ser lo suficientemente estable como para justificar la compra de varios juegos de matrices completos. Los lotes deben ser lo suficientemente grandes como para beneficiarse de un cambio más rápido, pero no tan grandes como para que el tiempo de preparación sea irrelevante. La geometría debe incluir dos o más radios que se repitan de un trabajo al siguiente. Los programas de producción también deberían tolerar un breve esfuerzo de ingeniería inicial, porque la secuencia de la pila debe programarse y probarse en el primer artículo.
- Componentes de escape y bastidor de automóviles con múltiples curvas en un solo tubo.
- Pasamanos, barras de apoyo y piezas arquitectónicas con combinaciones de radios repetidos.
- Conjuntos de tubos hidráulicos y neumáticos que necesitan varios radios de curvatura en un mismo tramo.
- Serpentines intercambiadores de calor y circuitos de fluidos donde circula el mismo perfil de tubo en gran volumen.
- Marcos de muebles y piezas estructurales con requisitos de calidad de curvatura visible.
Algunas dobladoras CNC utilizan un diseño de lados comunes de derecha a izquierda, donde un cabezal puede trabajar desde cualquier lado de la posición central de la herramienta. Este diseño también utiliza herramientas apiladas y es útil para piezas con dobleces en lados opuestos del plano central.
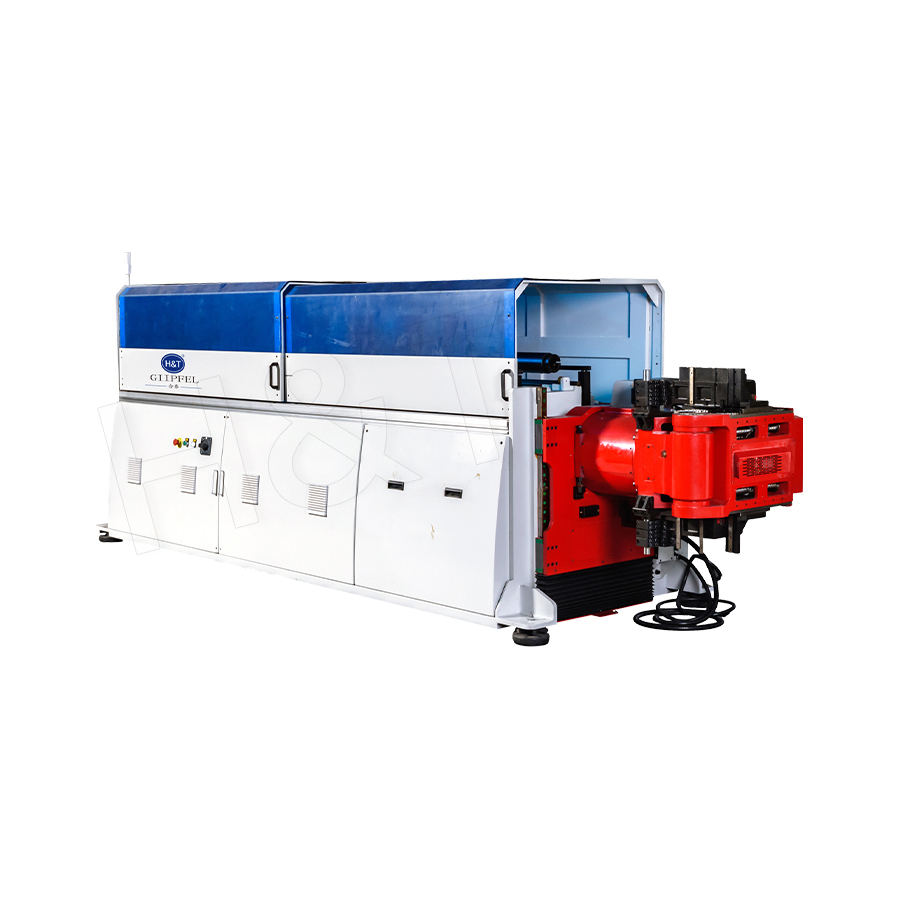 Dobladora CNC de lados comunes derecho-izquierdo de un solo cabezal Esta serie de cinco modelos se dobla desde cualquier lado de la posición central de la herramienta, ofreciendo precisión servoaccionada y programas almacenados para una producción por lotes repetible. Útil para piezas con dobleces en lados opuestos del plano central. Ver producto →
Limitaciones y riesgos a planificar
El apilamiento no es una opción gratuita. La garganta de la máquina y la estructura portante limitan el número de niveles que se pueden apilar antes de que disminuya la rigidez. Cada radio adicional significa un troquel de curvatura, un troquel de sujeción, un troquel de presión y, a menudo, un troquel de limpieza adicional, por lo que el costo crece rápidamente con el número de niveles. La pila de herramientas también crea nuevos riesgos de interferencia entre las matrices y las secciones previamente dobladas. El acceso para mantenimiento es más estrecho porque el cabezal soporta más masa y las superficies de alineación son más difíciles de inspeccionar. La respuesta práctica es involucrar al fabricante de la máquina en la revisión de la pieza antes de finalizar el diseño de la herramienta.
Un argumento cuantitativo a favor de las herramientas apiladas proviene de la capacidad del proceso. El siguiente gráfico de columnas compara el índice de capacidad para el ángulo de plegado en una pieza moderadamente compleja. Un valor más alto significa menos dobleces fuera de la banda de tolerancia.
El gráfico de columnas compara la capacidad típica del proceso para el ángulo de plegado final. Un Cp de 1,0 permite que aproximadamente el 0,27 por ciento de las curvaturas queden fuera de la banda de tolerancia. Muchos clientes de automoción e hidráulica requieren un Cp mínimo de 1,33. Las herramientas apiladas a menudo alcanzan el nivel 1,67 porque la alineación de la herramienta está fijada por la estructura de la máquina. Las herramientas de cambio rápido son más consistentes que un troquel único manual, pero sus superficies de ubicación pueden desgastarse y necesitan inspección. La conclusión es que el apilamiento mejora no sólo la velocidad sino también la estabilidad a largo plazo.
Qué comprobar antes de elegir una máquina
Todas las dobladoras CNC que anuncian herramientas apiladas no son iguales. Algunos cabezales pueden llevar dos niveles únicamente con tubos pequeños; otros están diseñados para tres o más niveles y pilas de troqueles pesadas. El software de la máquina también debe admitir la secuencia de apilamiento, incluida la selección del nivel de herramienta en medio de un programa de plegado. Solicite una simulación de pieza de muestra y una declaración escrita de la altura máxima de la pila. Vale la pena comprobar el acceso de servicio al soporte del troquel de presión y al área del troquel limpiador cuando la máquina está funcionando.
- Número de niveles de apilamiento soportados por el sistema de accionamiento y fundición del cabezal.
- Rango de recorrido vertical y repetibilidad de posicionamiento del eje de la pila.
- Fuerza de sujeción disponible en cada nivel, especialmente para tubos de paredes pesadas.
- Tipo de interfaz de herramienta y compatibilidad con troqueles existentes en su almacén de herramientas.
- Soporte de software para selección de nivel, verificación de colisiones y verificación del primer artículo.
Para piezas con curvaturas en varios planos, una dobladora servo completa 3D de doble cabezal extiende la misma lógica aún más. Dos cabezales pueden trabajar en extremos opuestos del tubo y las rotaciones servocontroladas permiten superponer secuencias en un ciclo.
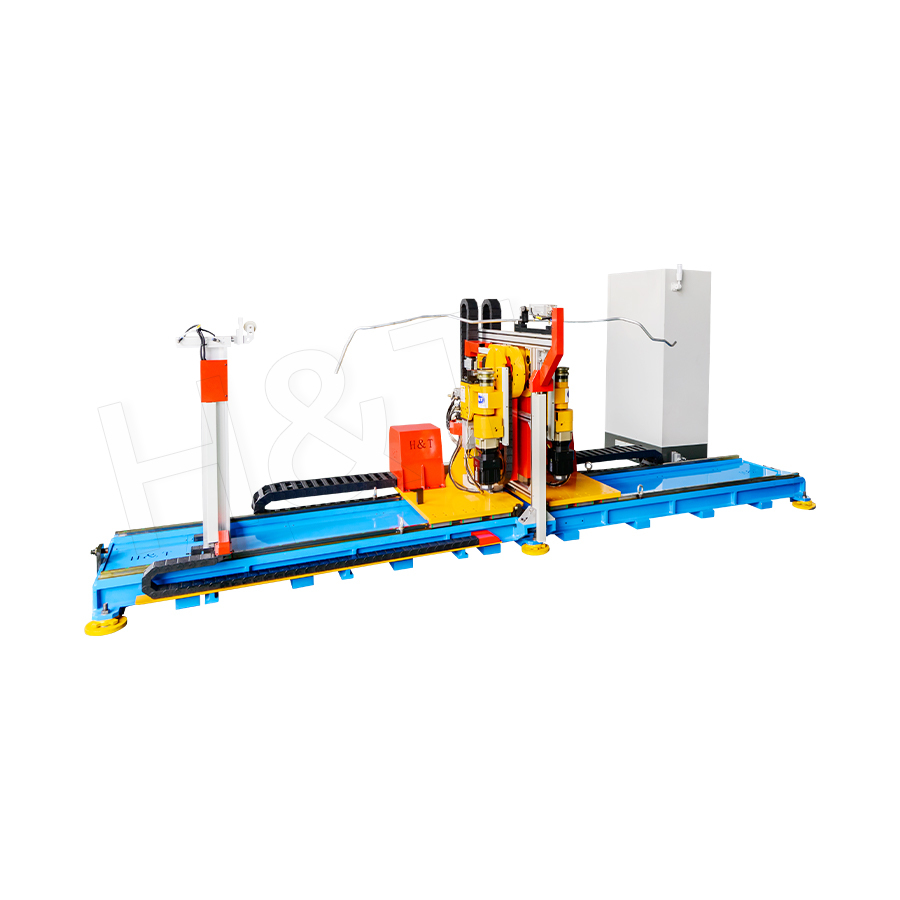 Máquina dobladora de tubos de servo completo y doble cabezal 3D Esta dobladora totalmente eléctrica trabaja ambos extremos de los tubos simultáneamente en un ciclo, soportando tubos de hasta 180 mm y hasta 300 puntos de curvatura. Adecuado para tuberías largas y finas en aplicaciones de automoción, maquinaria y aire acondicionado. Ver producto →
Una vez que las especificaciones de la máquina sean claras, compare el costo total del paquete de herramientas, no solo el precio base. Una pila de dos niveles en cada estación puede costar tanto como un pequeño sistema de cambio rápido. La decisión debe basarse en su combinación de piezas real y en los tamaños de lote registrados durante los últimos seis meses.
La respuesta corta a la pregunta es que apilar herramientas en una dobladora de tubos CNC es una forma de llevar dos o más juegos completos de herramientas de doblado en el mismo cabezal y seleccionarlos por programa. El beneficio es la capacidad de realizar múltiples radios en una sola sujeción sin intervención del operador. El valor proviene de menos cambios, mejor repetibilidad y mayor producción por turno. La mejor opción depende de su familia de piezas, tamaños de lote y requisitos de tolerancia. cuando comparas Dobladoras CNC , pregunte cuántos niveles de pila puede transportar el cabezal y cómo se mantiene la pila. Esa respuesta le indica si la máquina está diseñada para el tipo de trabajo que usted realmente realiza.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
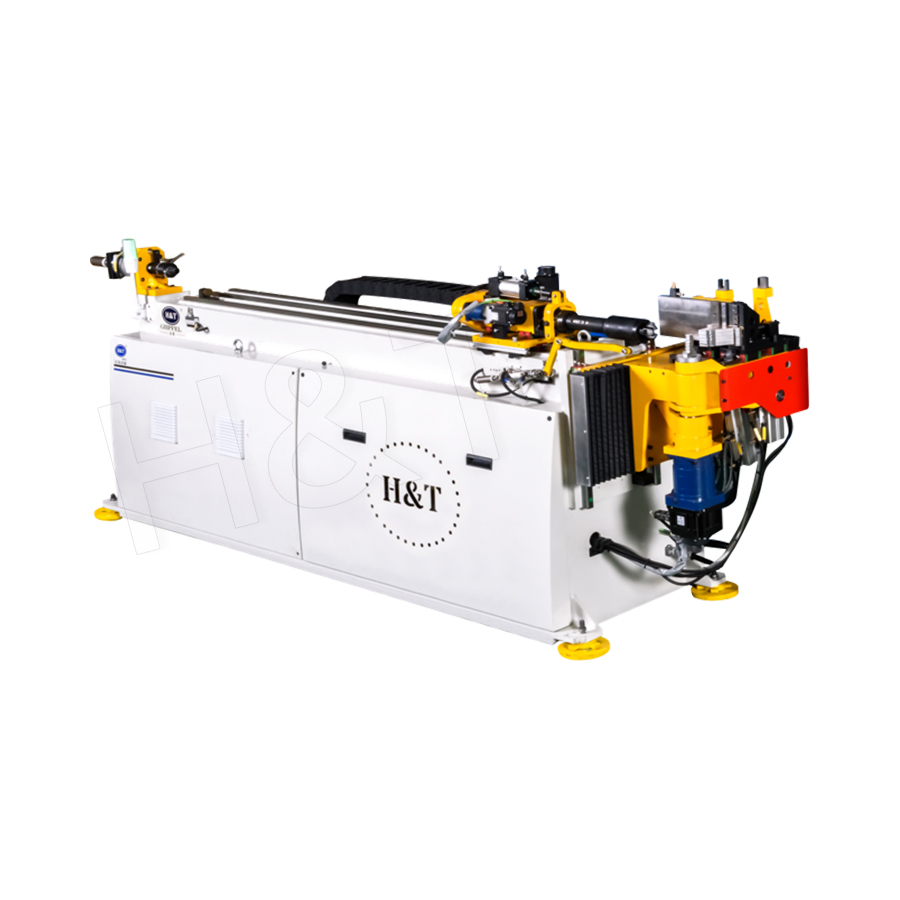 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
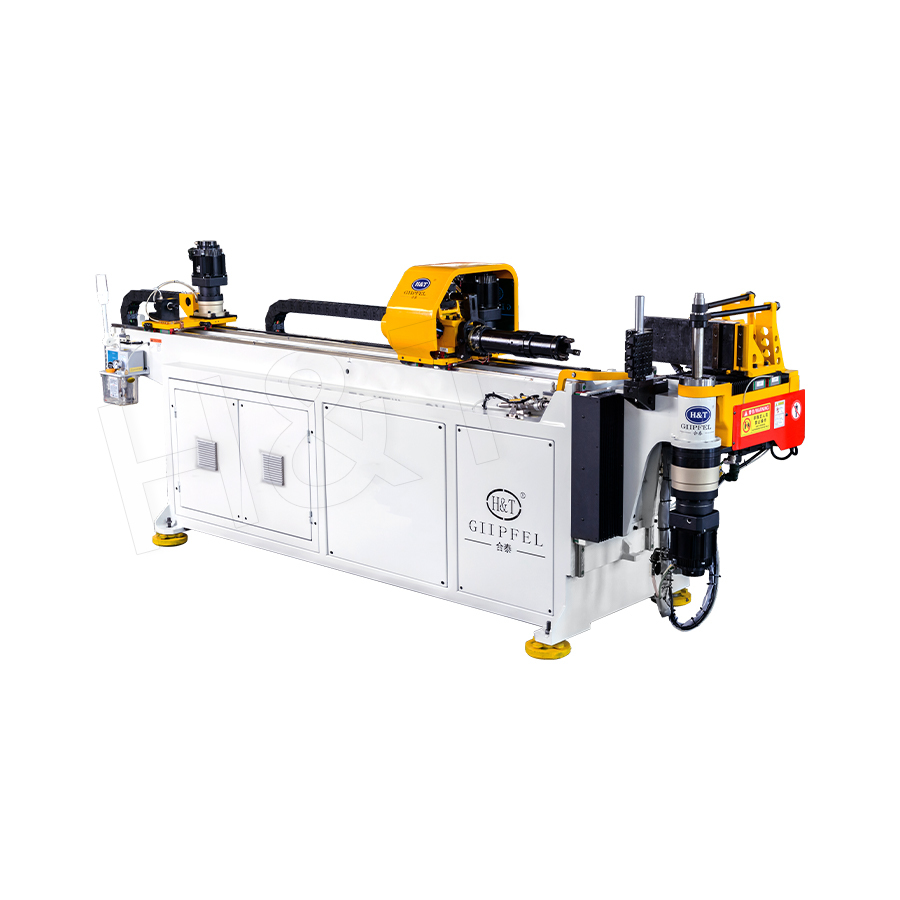 Doblado unidireccional con servomotor completo
-
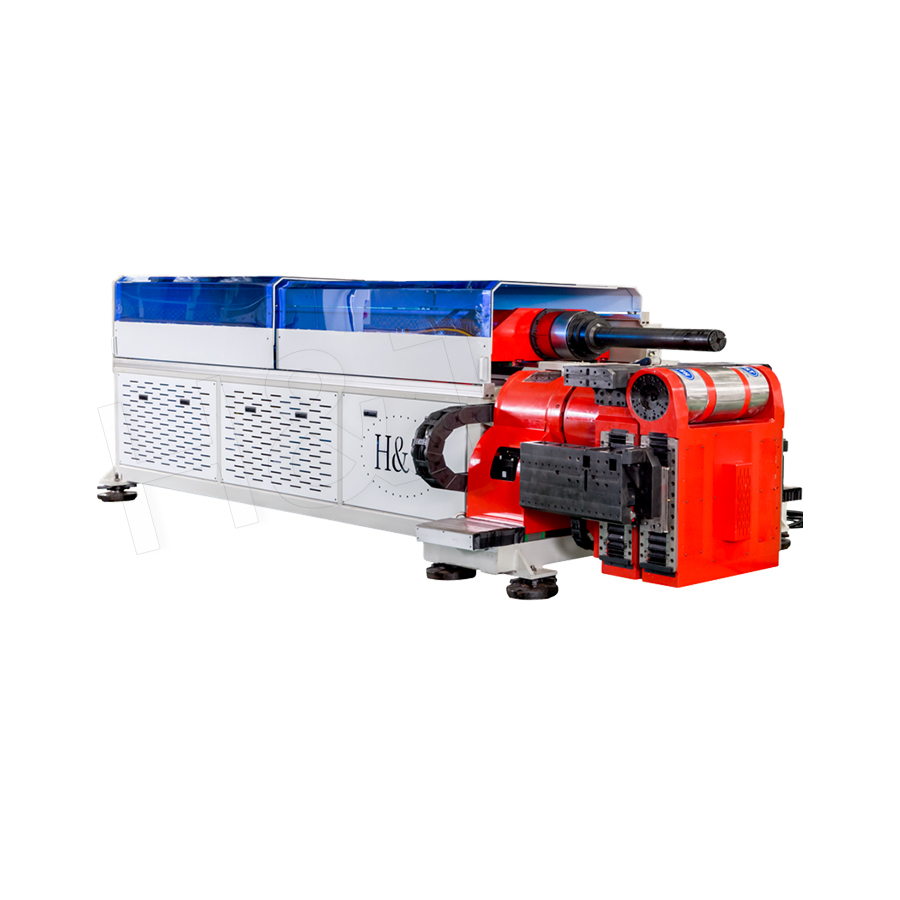 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
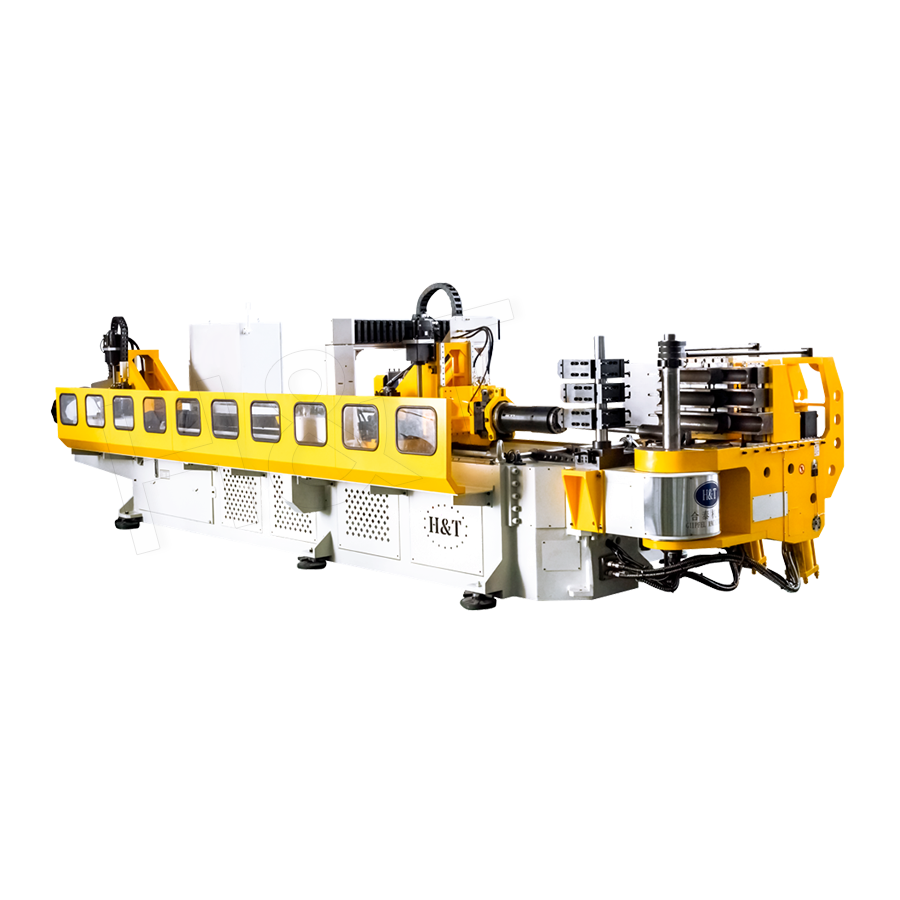 Máquina dobladora de tubos de alta resistencia
-
 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.