简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
Conformado de tubos CNC: cómo elegir máquinas para doblar, cortar y formar extremos
Un gerente de ingeniería nos llamó el mes pasado con un problema familiar: su taller acababa de ganar un contrato para 12.000 tubos doblados, pero la dobladora manual existente no podía mantener la tolerancia de ±0,5 mm que requería el cliente. Necesitaba una máquina que pudiera combinar múltiples radios de curvatura, evitar el aplanamiento de la pared del tubo y aun así mantener los tiempos de ciclo por debajo de 30 segundos. Este es exactamente el tipo de decisión en la que el conformado de tubos CCarolina del Norte gana su lugar.
El conformado de tubos CCarolina del Norte no es una sola máquina. Es una combinación cuidadosamente integrada de doblado, corte, conformado de extremos y, a menudo, automatización. Los beneficios prácticos son una mayor repetibilidad, cambios más cortos y menos desechos, pero solo cuando se combina la máquina con la familia de piezas real.
Contenido
- 1 ¿Qué cubre exactamente la formación de tubos CNC?
- 2 Por qué el conformado de tubos CNC supera al doblado manual y NC
- 3 Especificaciones clave que afectan la calidad del doblado de tubos
- 4 Doblado con un solo cabezal, doble cabezal o robot: cómo elegir
- 5 Costo total de propiedad: por qué el precio inicial es solo el comienzo
- 6 El conformado y corte de extremos no debe ser una idea posterior
- 7 Cómo evaluar a un fabricante antes de comprarlo
- 8 Recomendación final
¿Qué cubre exactamente la formación de tubos CNC?
La formación de tubos CNC se refiere al uso de equipos controlados por computadora para cambiar la forma de tubos y perfiles. Normalmente cubre tres operaciones: doblado de tubos, conformado de extremos de tubos y corte de tubos. La flexión forma el eje central de la pieza; la formación de extremos ensancha, reduce, expande, ranura o termina los extremos; El corte crea los espacios en blanco iniciales y la longitud final. En muchas celdas, la alimentación, descarga y transferencia entre operaciones están automatizadas para crear un proceso continuo.
Una línea de conformado CNC completa puede incluir una máquina dobladora CNC, una sierra circular para metal o una máquina cortadora por láser, una formadora de extremos y una estación de desbarbado. Vea nuestra guía sobre ¿Qué es el doblado CNC? para aclarar la tecnología central. La elección de la combinación correcta depende del material, la geometría, las tolerancias y el volumen anual.
Por qué el conformado de tubos CNC supera al doblado manual y NC
Las dobladoras manuales están bien para prototipos de bajo volumen y trabajos de mantenimiento, pero dependen de la habilidad del operador y no pueden compensar la recuperación elástica de manera consistente. Las máquinas NC añaden motores programables, pero normalmente controlan sólo uno o dos ejes y están diseñadas para curvaturas simples y repetitivas. Las máquinas CNC utilizan ejes servoaccionados, entradas de ángulo digitales y compensación automática de recuperación elástica, lo que las hace adecuadas para piezas 3D complejas.
El resultado práctico es un mayor rendimiento y una calidad repetible. El siguiente gráfico de barras horizontales muestra envolventes de salida realistas para cinco familias de equipos comúnmente consideradas durante el diseño de una línea de conformado de tubos.
El gráfico de barras horizontales anterior compara rangos de salida realistas para cinco familias de equipos comunes. El doblado manual generalmente se mantiene por debajo de 20 piezas por hora, porque el operador debe cargar, posicionar, doblar y medir cada tubo. Una máquina NC de un solo cabezal mejora esa cifra a aproximadamente 40 piezas por hora para curvaturas estándar. Las máquinas CNC de un solo cabezal pueden alcanzar 90 piezas por hora en radios más pequeños, mientras que los modelos CNC de doble cabezal pueden alcanzar alrededor de 140 piezas por hora doblando ambos extremos en un solo bucle. Las celdas asistidas por robot son flexibles, pero no siempre las más rápidas, por lo que se sitúan entre las de cabezal simple y doble CNC en cuanto a rendimiento.
Para la planificación de la producción, el gráfico debe tratarse como un sobre de capacidad, no como una garantía. El rendimiento real depende del espesor de la pared, el radio de curvatura, el material y el nivel de inspección necesario. La conclusión clave es que reemplazar el doblado manual por el conformado CNC generalmente triplica o cuadruplica el rendimiento y reduce la fatiga del operador.
Especificaciones clave que afectan la calidad del doblado de tubos
Antes de comprar una máquina formadora de tubos CNC, debe comprender el radio de curvatura mínimo, el factor de pared y el patrón de recuperación elástica. Doblar un tubo a un radio demasiado pequeño provoca colapso, arrugas o adelgazamiento de la pared. Una regla general es que el radio de la línea central debe ser al menos 2,5 veces el diámetro exterior del tubo para acero al carbono y más cerca de 3 veces para acero inoxidable. Los radios más estrechos requieren soporte interno del mandril, matrices limpiadoras o máquinas más pesadas.
El springback es la segunda variable crítica. El siguiente gráfico de líneas muestra una curva típica de compensación de recuperación elástica para acero dulce doblado alrededor de un radio 2D. La compensación no es lineal, por lo que una máquina sin un sistema de control de ángulo digital producirá piezas inconsistentes a medida que cambia el ángulo de plegado.
El gráfico de líneas muestra cómo la compensación de la recuperación elástica crece con el ángulo de curvatura de un tubo de acero dulce. A 30 grados, el tubo de acero retrocede sólo unos 1,2 grados, lo que un controlador puede corregir fácilmente. A 90 grados, la compensación es de aproximadamente 5 grados, lo que significa que la máquina debe doblarse demasiado a 95 grados para alcanzar los 90 después de soltarse. A 180 grados, la compensación puede llegar a 12 grados o más. Este comportamiento no lineal es la razón por la que es esencial un controlador CNC con tablas de recuperación elástica y retroalimentación medida. Ignorar la recuperación elástica es la causa más común de piezas fuera de tolerancia al doblar tubos.
Si está formando acero o aluminio de alta resistencia, solicite una prueba de plegado según sus parámetros de producción. El software de la máquina debería permitirle almacenar cada programa de plegado, incluido el material, las herramientas y los valores de compensación.
Los perfiles pesados y las paredes gruesas pueden paralizar una máquina estándar. Ahí es cuando se hace necesaria una dobladora CNC de alta resistencia con mayor torque y un marco más rígido.
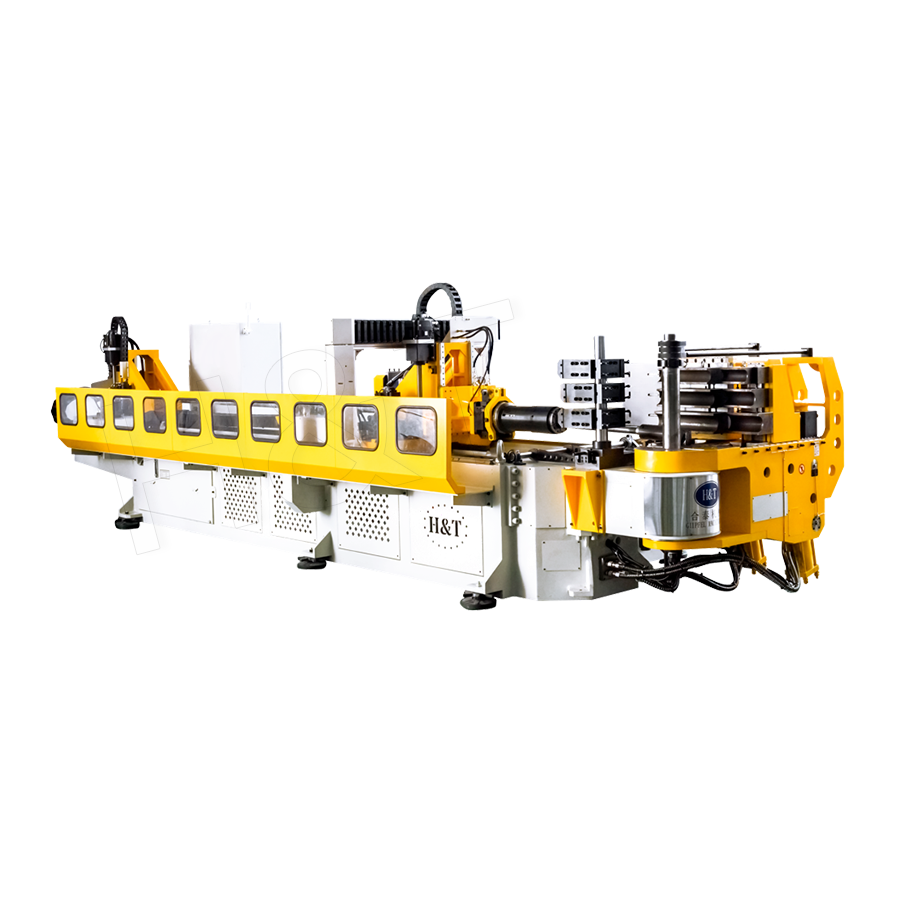 Máquina dobladora de tubos CNC de alta resistencia para tubos de paredes gruesas Esta dobladora de tres ejes totalmente servoaccionada maneja tubos de gran envergadura y paredes ultragruesas con un alto torque y un marco rígido, lo que la hace adecuada para aplicaciones estructurales exigentes donde las máquinas más livianas tendrían dificultades para adelgazar las paredes. Ver producto →
Revise el número de ejes, la fuerza de sujeción y las opciones de herramientas disponibles antes de comprometerse con un modelo. Una máquina diseñada para tubos estructurales de automóviles puede ser excesiva para marcos de muebles, mientras que una máquina liviana tendrá dificultades para adelgazar las paredes en acero de alta resistencia.
Doblado con un solo cabezal, doble cabezal o robot: cómo elegir
El número de cabezales de doblado cambia tanto el tiempo del ciclo como el flujo. Una máquina de un solo cabezal dobla un tubo a la vez y es ideal para tubos largos, radios estrechos o formas 3D complejas. Una máquina CNC de doble cabezal, especialmente un modelo servo completo, puede doblar ambos extremos de un tubo sin mover el tubo a una segunda configuración, lo que reduce el tiempo y la manipulación. El doblador de tubos por robot agrega un brazo robótico para cargar, rotar y posicionar tubos, lo que facilita la automatización de una celda alrededor de una dobladora.
Su elección debe realizarse después de mapear las familias de piezas actuales y futuras. Cuando una familia de piezas tiene tubos largos con curvaturas en ambos extremos, una máquina de doble cabezal elimina la necesidad de volver a fijarla y mejora el tiempo del ciclo hasta en un 30 por ciento en comparación con dos pasadas de un solo cabezal.
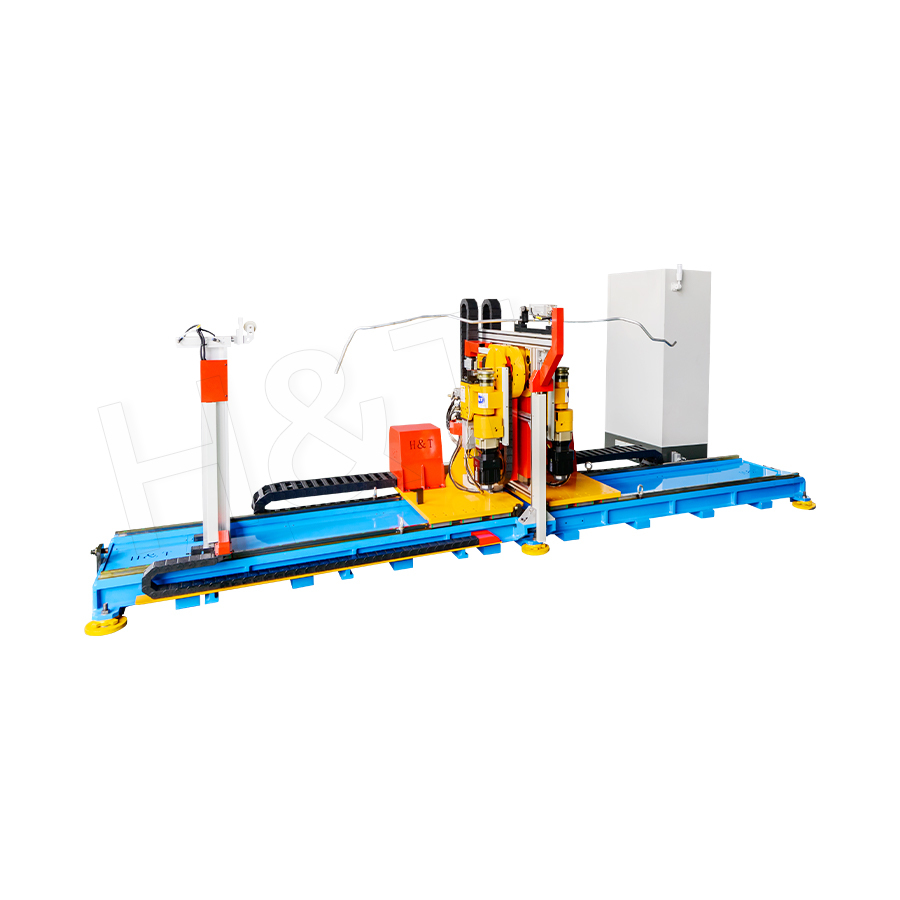 Máquina dobladora 3D de servo completo y doble cabezal para tubos largos Esta dobladora de doble cabezal totalmente eléctrica realiza dobleces simultáneos en ambos extremos en una sola pasada, soportando tubos de hasta 180 mm y piezas complejas de múltiples curvaturas, ideal para producción de alta mezcla donde el tiempo de ciclo y la precisión son críticos. Ver producto →
Las células robóticas son una compensación diferente. Aumentan la flexibilidad para manejar múltiples números de piezas en una celda, pero el costo de ingeniería inicial es mayor. Para una producción de alta mezcla y volumen bajo a medio, un robot doblador suele ser la respuesta correcta; para un volumen muy alto, una dobladora CNC de doble cabezal dedicada puede ser la mejor opción económica.
El gráfico de radar sitúa tres tipos de máquinas según seis atributos prácticos. El CNC de un solo cabezal es líder en precisión y repetibilidad porque sus servoejes coinciden con el cabezal de curvado y la pinza. La celda del robot es líder en flexibilidad porque la trayectoria de la pieza no está limitada por una única geometría de cabezal. La máquina NC tiene la configuración más sencilla y el menor requisito de habilidad del operador, pero se queda atrás en cuanto a repetibilidad. Para un proyecto típico de estructura de muebles o automóviles, la precisión y la repetibilidad pesan más que la facilidad de configuración, razón por la cual los sistemas CNC dominan la producción continua.
Costo total de propiedad: por qué el precio inicial es solo el comienzo
El precio de compra es el primer número que comparan los compradores, pero no predice el costo operativo. La mano de obra, las herramientas, los desechos y el tiempo de inactividad generalmente representan una proporción mayor del total en cinco años. El siguiente gráfico de barras apiladas es un modelo de costos ilustrativo para cuatro enfoques de equipos, utilizando tasas de mano de obra y tasas de desperdicio típicas para la producción en series medianas.
Las barras apiladas muestran el costo total a cinco años en miles de dólares para una familia de piezas típica de volumen medio. El equipo manual tiene el costo inicial más bajo, pero los altos costos de mano de obra y desechos elevan el total a 295 mil dólares. Los equipos NC reducen la mano de obra pero aún crean desechos mensurables, terminando en 260 mil. Una máquina CNC tiene un desembolso inicial mayor, pero la reducción de mano de obra y desechos eleva el total a 255 mil. Las células robóticas son las más caras de lanzar, con un coste de 275.000, debido a los costes de integración y protección. La conclusión es que el conformado de tubos CNC se vuelve más atractivo a medida que aumentan los costos de mano de obra y se endurecen los requisitos de calidad.
El conformado y corte de extremos no debe ser una idea posterior
El conformado de tubos CNC no es solo doblar. Un tubo al que se le da forma antes de cortarlo o después de doblarlo puede requerir abocardado, reducción, expansión, ranurado o biselado. Las operaciones de conformado de extremos a menudo dictan la calidad del ensamblaje, especialmente si el tubo se inserta en un conector hidráulico, una brida o un cuello de soldadura. El corte debe ser limpio y escuadrado porque un mal corte afecta el agarre y sellado de la forma final. Por este motivo, muchos fabricantes combinan corte, biselado, desbarbado y conformado de extremos en una única línea automatizada.
Cuando planifique una nueva celda de formación de tubos, evalúe la secuencia completa desde el tubo en bruto hasta el componente terminado. Una máquina curvadora con un ángulo perfecto es inútil si el extremo del tubo no puede aceptar un racor. Para obtener especificaciones detalladas, una máquina formadora de extremos de tubos dedicada es un buen punto de partida.
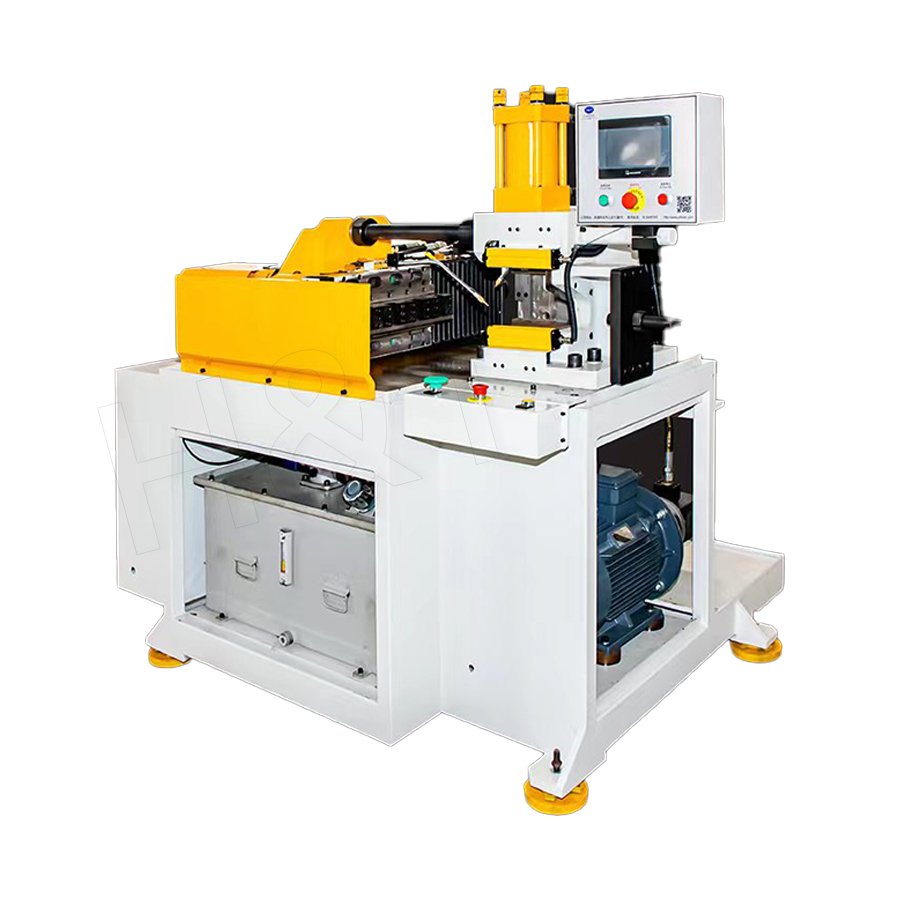 Máquina formadora de extremos de tubos hidráulicos con moldes personalizados Esta formadora de extremos controlada por PLC maneja la expansión, contracción y otras tareas de conformado de extremos con guías lineales de precisión y un sistema de enfriamiento, complementando las operaciones de doblado al preparar los extremos de los tubos para accesorios y procesamiento posterior. Ver producto →
El corte por láser a menudo se combina con el doblado CNC cuando el tubo tiene cortes en ángulo, ranuras u orificios que deben alinearse con un plano de doblado. Las sierras circulares son más económicas para piezas en bruto rectas y biseladas. El mejor diseño depende del tiempo del ciclo, el peso de la pieza y la cantidad de operadores que necesita mantener.
Cómo evaluar a un fabricante antes de comprarlo
El fabricante de la máquina importa tanto como las especificaciones de la misma. Un fabricante de equipos de formación de tubos verdaderamente integrado debe encargarse internamente del desarrollo de software, el mecanizado de precisión, la soldadura, el montaje y las pruebas. Esta capacidad interna es lo que hace que un período de entrega de 90 a 120 días sea realista y estable. También agiliza la resolución de problemas porque el constructor conoce la máquina desde el principio, no sólo por el catálogo.
Pregunta por los trámites FAT y SAT antes de realizar un pedido. Una prueba de aceptación en fábrica valida la máquina en el taller del constructor, mientras que una prueba de aceptación en el sitio demuestra que funciona en sus instalaciones. Si el constructor no puede proporcionar criterios de prueba claros para el ángulo de flexión, la recuperación elástica y el tiempo del ciclo, la compra se convierte en una apuesta.
Consulte también la cartera de software. Una buena línea de conformado de tubos CNC depende de los programas de plegado, las bibliotecas de herramientas, las tablas de compensación y la integración con su ERP. Los fabricantes que escriben su propio software pueden ajustar los flujos de trabajo en lugar de obligarle a adaptarse a una caja negra.
Finalmente, solicite contacto directo con los ingenieros de aplicaciones. Dígales su material, diámetro del tubo, espesor de la pared, radios de curvatura y volumen. La mejor respuesta es una recomendación de máquina con una lista de herramientas específica y un plan de prueba. tu puedes contáctenos para una cotización y una revisión de viabilidad de sus piezas.
Recomendación final
El conformado de tubos CNC tiene éxito cuando se miden tres cosas: repetibilidad, costo total y flujo de producción. Comience con la geometría y la tolerancia de la pieza, luego elija el método de conformado y luego seleccione un constructor con capacidad de integración comprobada. Las aplicaciones de servicio pesado necesitan un marco más resistente; los conjuntos largos con ambos extremos doblados necesitan una servomáquina de doble cabezal; los lotes de alta mezcla pueden justificar una celda robótica. Los equipos de conformado y corte de extremos deben ser parte de la misma conversación, no una ocurrencia tardía. Si evalúa la secuencia completa con datos de producción reales, la solución de conformado de tubos CNC adecuada es más fácil de justificar y más fácil de mantener en funcionamiento.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
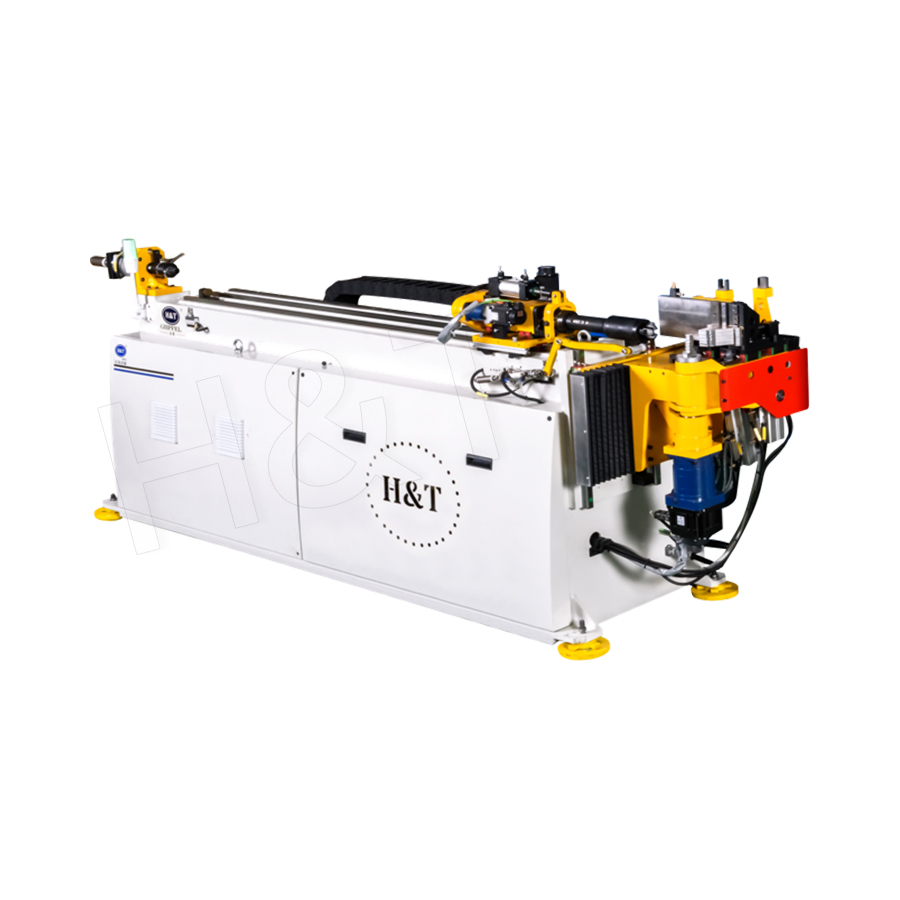 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
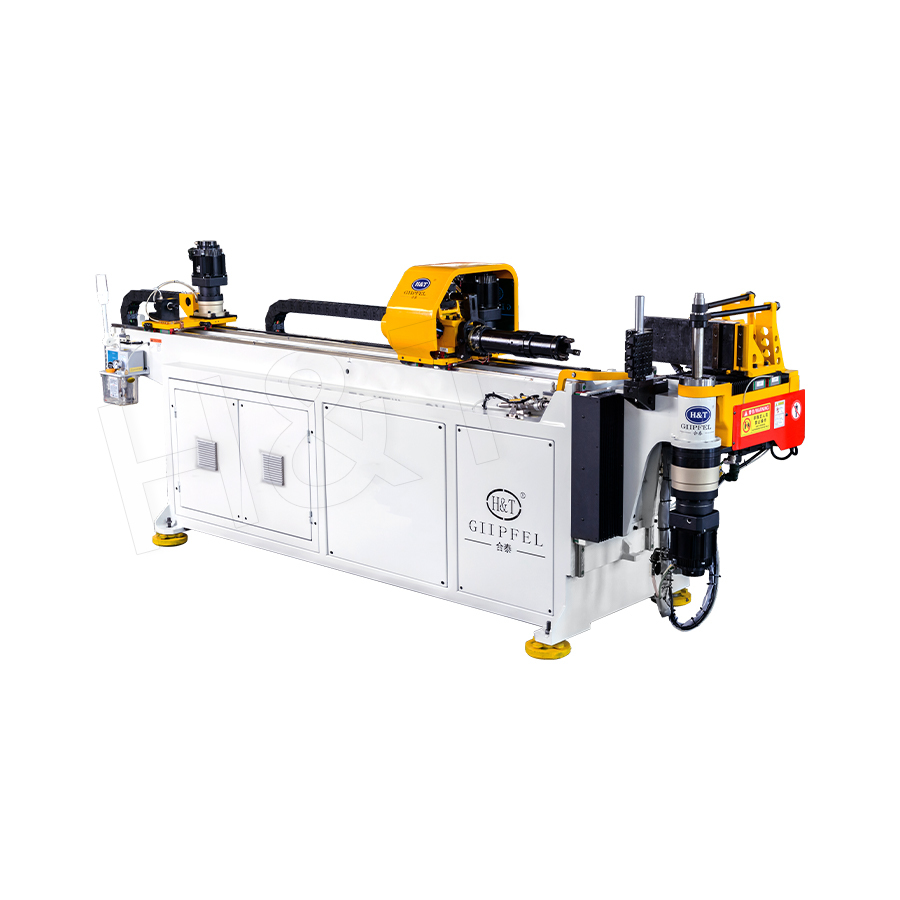 Doblado unidireccional con servomotor completo
-
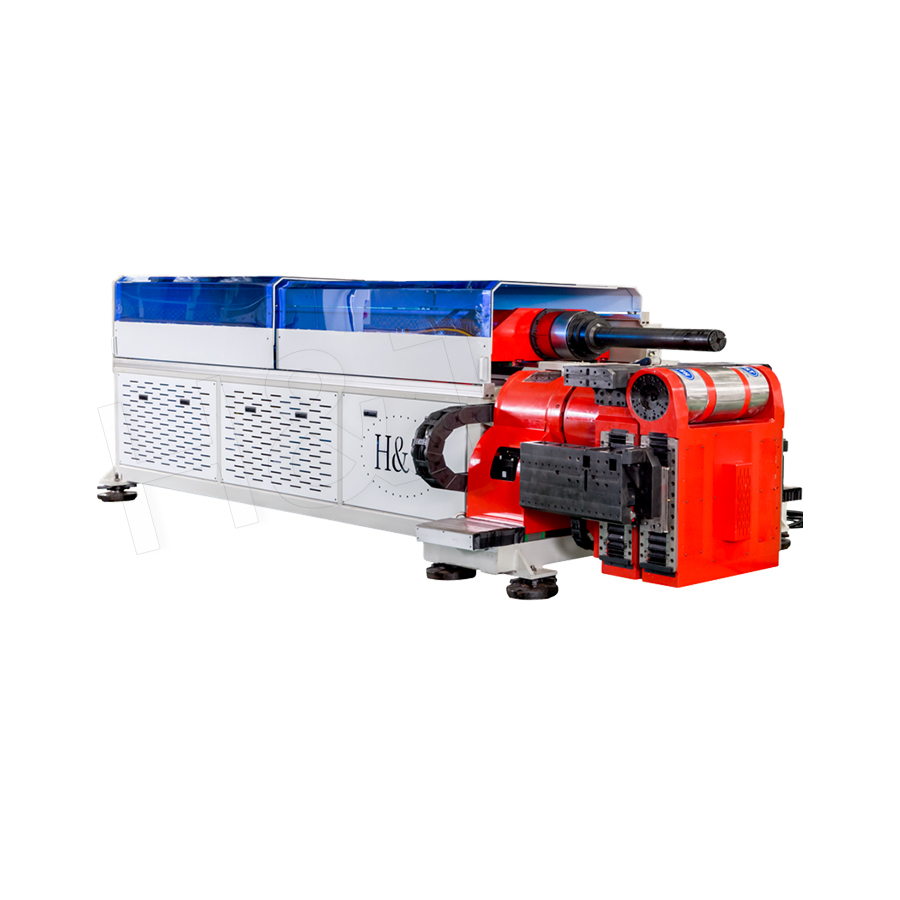 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
 Máquina dobladora de tubos de alta resistencia
-
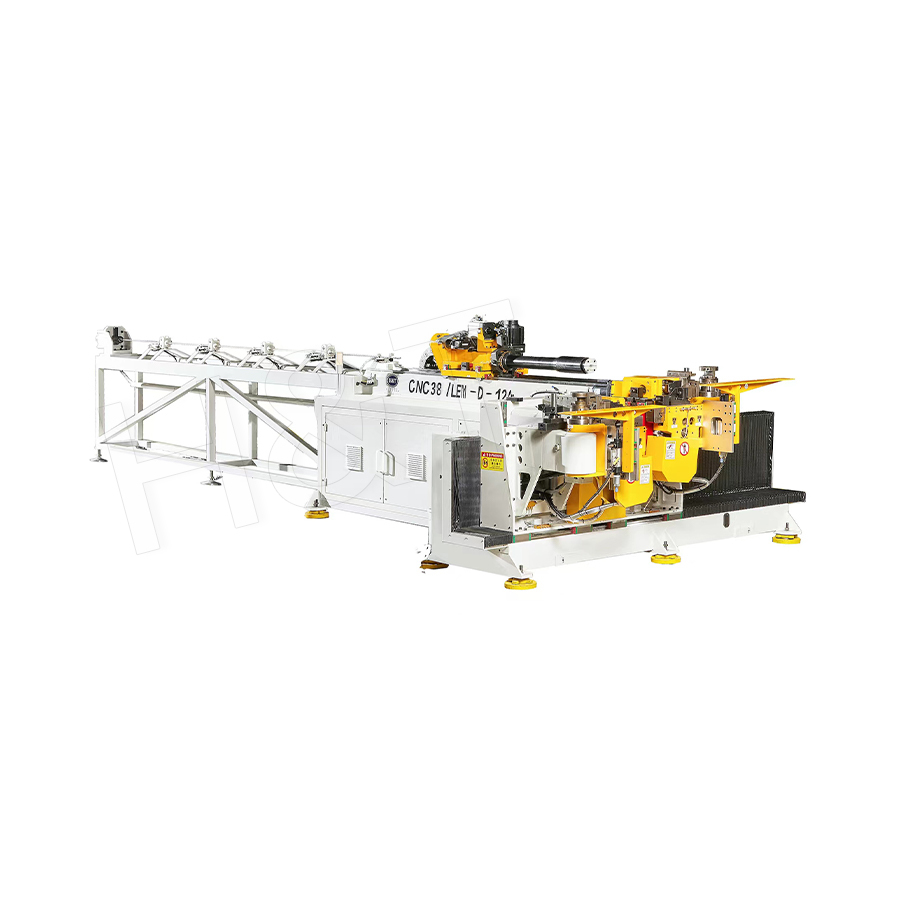 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
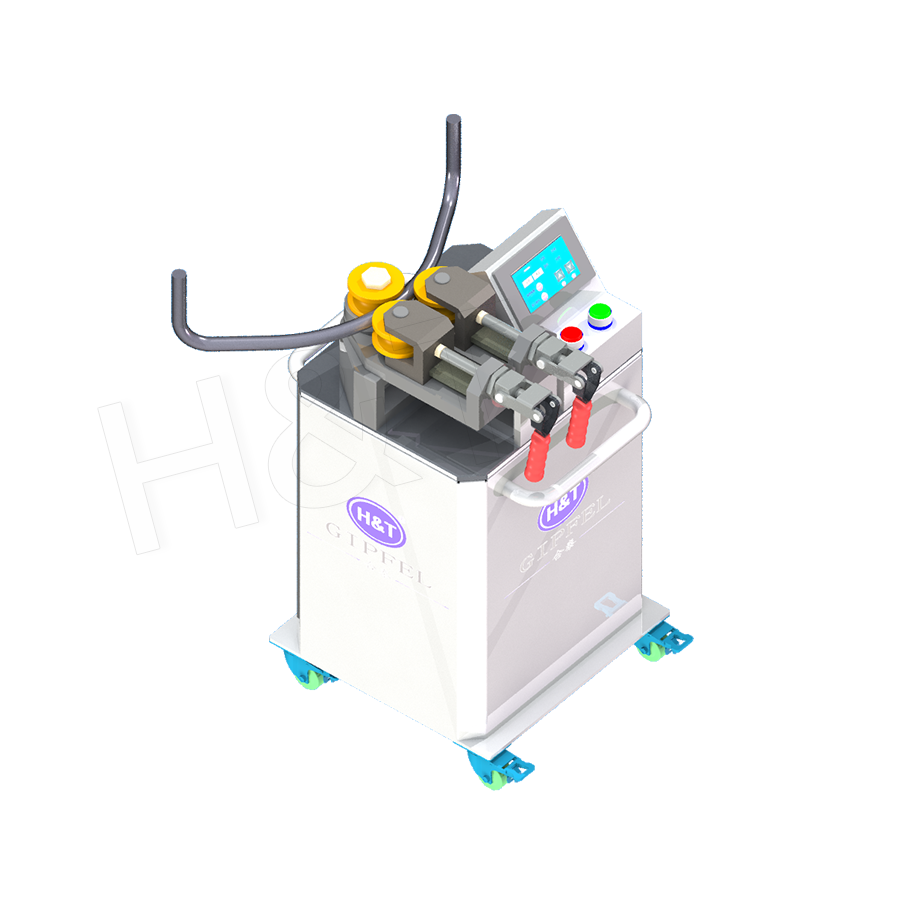 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.