简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
Cómo hacer dibujos técnicos de piezas de doblado de alambre CNC que los talleres puedan construir
Tres semanas después de que se cotizara un formulario de alambre, el taller todavía no había cortado metal. El paquete de RFQ contenía un modelo 3D sombreado, una vista isométrica única y una nota que decía doblar según fuera necesario. Nadie pudo confirmar en qué dirección giró la curva cuatro, por lo que el estimador incrementó el precio o devolvió el trabajo. La solución no es una imagen más bonita. Un dibujo de doblado de alambre CNC es un paquete de datos: una tabla de doblado con valores de avance, rotación y ángulo, una especificación del alambre con tolerancia, un radio de doblado que el material realmente puede tomar y un dato desde el cual un inspector puede medir. Coloque esos cuatro elementos en una hoja y la pieza pasará del signo de interrogación a la orden de compra.
Contenido
- 1 El conjunto de datos mínimo que debe llevar un dibujo de doblado de alambre CNC
- 2 Elegir vistas: diseño plano 2D o coordenadas 3D
- 3 Radio de curvatura, material y límite de herramientas
- 4 Springback: el número que la mayoría de los dibujos omiten
- 5 Donde fallan los trefilados: frecuencia de defectos en solicitudes de cotización reales
- 6 Comparación de paquetes de dibujos antes del lanzamiento
El conjunto de datos mínimo que debe llevar un dibujo de doblado de alambre CNC
Una dobladora de alambre realiza tres movimientos por curva. Alimenta alambre hasta una longitud determinada, gira el alambre dentro del collarín y luego avanza una herramienta de formación para doblarlo. Cada dimensión de la hoja debe corresponderse con el avance, la rotación, el plegado o las herramientas. Todo lo que no pueda traducirse a uno de esos cuatro debe estar en un documento separado, no en un globo de notas. Si desea una versión corta de cómo funcionan los ejes y los controladores, nuestra descripción general de ¿Qué es el doblado CNC? lo cubre.
La siguiente tabla es el conjunto de datos que mantiene limpia una cotización en formato electrónico. Los valores de ejemplo se adaptan a un alambre inoxidable o de bajo contenido de carbono de 4 mm formado en una dobladora servo. Ajuste los números para su propio proceso, pero no elimine las filas.
| Elemento de datos | Valor típico o ejemplo | Por qué el doblador lo necesita |
|---|---|---|
| Diámetro y tolerancia del alambre. | 4,00 mm más o menos 0,05 mm | Establece la ranura de la herramienta, el agarre de avance y la longitud de corte. |
| Material y temperamento | AISI 304, medio duro | Impulsa el radio mínimo y el margen de recuperación elástica |
| Longitud de corte | 1240 mm, más 5 menos 0 | Define la parada de alimentación y el margen de desperdicio. |
| Mesa de plegado (avance, rotación, ángulo) | Avance de 250 mm, rotación de 90 grados, curvatura de 45 grados | Ejecuta la secuencia del servo curva por curva. |
| Radio de curvatura interior | R4.0, una vez el diámetro del alambre | Selecciona la punta de formación y la holgura de la herramienta. |
| Dirección de rotación y plano. | En el sentido de las agujas del reloj, visto desde el extremo de alimentación, planos 1 a 4 | Evita piezas reflejadas o invertidas. |
| Origen del dato y de la medida | Extremo A, curva 1 a 0 grados. | Da a la inspección un punto de partida fijo |
| Tolerancias de ángulo y pierna | Ángulo más o menos 0,5 grados, pierna más o menos 0,3 mm | Establece el plan de inspección y la línea de aceptación o rechazo. |
Hay un elemento que es fácil de olvidar: una etiqueta de extremo A y de extremo B. Cuando una pieza es asimétrica, la diferencia entre el extremo A y el extremo B es la diferencia entre un ajuste y un contenedor de desecho.
Elegir vistas: diseño plano 2D o coordenadas 3D
Si cada curva se ubica en un plano, es suficiente con un diseño plano 1:1 más una mesa de curvatura lineal. Mida a lo largo de la línea central, coloque los ángulos en grados, muestre los radios hacia el interior de la curva e indique la longitud del corte una vez en la parte inferior de la hoja. La acotación de la línea central pone fin a la discusión sobre si un número se refiere al interior o al exterior del cable.
Para piezas de varios planos, la vista isométrica es una ayuda de comunicación, no una instrucción de fabricación. El documento de control se convierte en una tabla de coordenadas que enumera la posición XYZ de cada punto de plegado junto con un valor de rotación y una referencia de plano. Reemplace izquierda y derecha con sentido horario o antihorario visto desde el extremo de alimentación, porque la izquierda depende de en qué dirección esté mirando la persona.
También marque el extremo de alimentación, el extremo terminado y la posición de cualquier elemento plano, hilo o gancho en relación con el doblado. Un anclaje de orientación único al inicio del cable elimina la mayoría de los errores de las piezas reflejadas y permite al programador verificar la pieza antes de que se consuma un solo metro de cable.
Radio de curvatura, material y límite de herramientas
La punta formadora de la máquina se convierte en el radio interior del alambre, por lo que el radio más estrecho que pueda dibujar es la herramienta más ajustada que posee. Ese límite generalmente se expresa como un múltiplo del diámetro del alambre y cambia con la resistencia a la tracción y el temperamento. Llamar a R2 en un alambre de acero para resortes de 6 mm no es ambicioso, es imposible de construir sin grietas ni un paso adicional para aliviar la tensión.
Radio de curvatura interior mínimo como múltiplo del diámetro del alambre
Las barras muestran el radio de curvatura interior mínimo como un múltiplo del diámetro del alambre para cinco tipos de alambre comunes. El aluminio 5052 con temple H32 tolera aproximadamente 0,8 veces el diámetro del alambre, mientras que un alambre con bajo contenido de carbono de 5 mm necesita alrededor de R5 y un alambre de acero inoxidable 304 semiduro del mismo tamaño necesita alrededor de R10. La consecuencia práctica es que las indicaciones de radio y de material deben comprobarse juntas y no una a la vez. Si un diseño exige un radio más estrecho que el que permiten las barras, las opciones realistas son un temple más suave, un alambre más pequeño o una forma de dos etapas con un alivio de tensión intermedio. Los multiplicadores suponen alambre limpio y lubricado, formación a temperatura ambiente y una punta de formación suave. El alambre trefilado en frío con costuras superficiales se agrietará antes, así que agregue margen cuando el material entrante no esté completamente caracterizado.
Indique el radio como un radio interior y coloque el diámetro del alambre y el temple en la misma línea. Tres números en una línea evitan la mayor parte del ir y venir que generan las llamadas de radio.
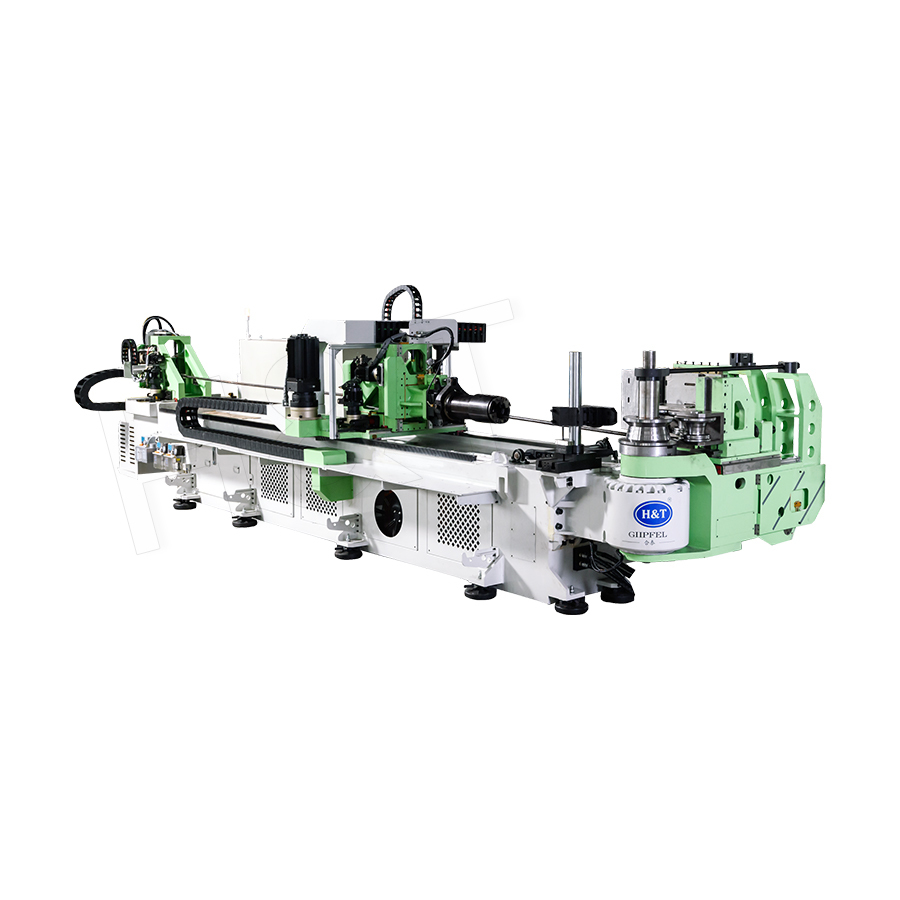 Servo completo de dirección única La máquina dobladora de tubos unidireccional totalmente eléctrica es el producto principal de la serie E de HT. Utilizando tecnología de accionamiento totalmente eléctrico, logra unidire... Ver producto →
Las herramientas también deciden si la pieza es alcanzable. Una curva cercana a una pierna previamente formada puede chocar con el brazo formador, por lo que el dibujo debe mostrar la distancia desde cada curva hasta la obstrucción más cercana en ambas piernas.
Springback: el número que la mayoría de los dibujos omiten
El alambre regresa cuando la herramienta de formación se retrae. Ordene una curva de 90 grados y un alambre inoxidable semiduro puede asentarse en 87,5 grados. Eso no es una falla de la máquina, es una propiedad predecible del material impulsada por el límite elástico y la relación entre el radio de curvatura y el diámetro del alambre. Los dobladores servo compensan doblando demasiado, y el dibujo debe decir cuál es el objetivo para que el primer artículo no sea una conjetura.
Margen de sobreflexión para una curvatura de 90 grados, radio igual al doble del diámetro del alambre
La curva traza el margen de sobreflexión necesario para una curvatura de 90 grados en un alambre con un radio interior igual al doble del diámetro del alambre. A una tensión de 400 MPa, el material es tolerante y aproximadamente 1 grado de sobreflexión es suficiente. Más allá de los 800 MPa, el margen aumenta rápidamente, alcanzando aproximadamente 5,5 grados a 1200 MPa, que es donde viven el acero para resortes y el acero inoxidable trabajado en frío. Se siguen dos consecuencias para el dibujo. Primero, la nota doblada debe escalar con el material en lugar de copiarse de una hoja vieja. En segundo lugar, una tolerancia de más o menos 0,5 grados en el ángulo terminado es realista en una dobladora servo, pero sólo después de que se haya ajustado el margen en el primer artículo. Cuando la curva es pronunciada, la misma tolerancia del ángulo exige una especificación del material más estricta, porque una oscilación de 100 MPa en el límite elástico mueve notablemente el ángulo terminado.
 Doblado de doble propósito para tubos/alambres La máquina dobladora de doble propósito para tubos/alambres, parte del equipo de doblado CNC de la serie H T, está diseñada para doblar con alta precisión tubos de aluminio, tubos de hierro y va... Ver producto →
Una nota práctica para la lámina: deje el doblez como un margen, no como una dimensión estricta. Márquelo como ajustable en el primer artículo y luego congele el valor corregido una vez que el informe de inspección lo confirme.
Donde fallan los trefilados: frecuencia de defectos en solicitudes de cotización reales
La revisión de los paquetes de cotizaciones entrantes hace que el patrón sea obvio. Las mismas cinco omisiones aparecen una y otra vez, y cada una añade una ronda de aclaraciones antes de poder finalizar la estimación.
Proporción de solicitudes de cotización de formularios electrónicos a las que les falta cada elemento de datos
Las barras resumen las cinco omisiones que aparecen con mayor frecuencia en las solicitudes de cotización entrantes en formato electrónico. La falta de datos de rotación o plano de flexión representa el 32 por ciento de las rondas de clarificación, y también es la más costosa de resolver, porque el estimador tiene que adivinar una pieza que puede necesitar una configuración completamente diferente. Las indicaciones sobre el estado del material están ausentes en aproximadamente una cuarta parte de los paquetes, a pesar de que el estado del material cambia tanto el radio mínimo como el margen de recuperación elástica. Los radios por debajo del mínimo formable aparecen en el 18 por ciento de los dibujos, generalmente porque el diseñador trabajó a partir de un modelo 3D sin verificar las herramientas de alambre. Los errores de tolerancia de longitud de corte y de referencia son menos frecuentes, pero surgen tarde, a menudo en la primera inspección del artículo, cuando el alambre ya está cortado. Solo arreglar las dos categorías principales eliminaría más de la mitad de los idas y venidas.
Cinco pasos mantienen un trefilado fuera de esas categorías:
- Primero dibuje la línea central, luego acote los lados a lo largo de ella para que las dimensiones interiores y exteriores nunca se mezclen.
- Llene la mesa de plegado completamente, una fila por plegado, con avance, rotación y ángulo en el orden de la máquina.
- Verifique el radio interior con el multiplicador de material antes de que el dibujo salga de la oficina de diseño.
- Agregue una nota de margen de doblado atada al material y márquela como ajustable en el primer artículo.
- Libere un DXF de línea central junto al PDF para que el programador pueda verificar las longitudes de las piernas sin volver a dibujar.
Comparación de paquetes de dibujos antes del lanzamiento
Tres niveles de documentación llegan a la mayoría de los talleres de plegado: un PDF 2D sin mesa de plegado, un dibujo 2D con una mesa de avance, rotación y ángulos completos, y un modelo STEP 3D combinado con esa misma mesa. El siguiente radar califica cada paquete según cinco criterios que interesan a un ingeniero de fabricación.
Puntuación del paquete de documentación, de 0 a 100
Mesa de plegado 3D STEP plus Dibujo 2D más mesa de plegado solo dibujo 2D
El radar compara tres paquetes de documentación con cinco criterios, puntuados de 0 a 100. Un PDF 2D simple obtiene una puntuación baja en certeza dimensional y precisión del primer artículo porque el programador debe reconstruir la secuencia de plegado. Agregar una mesa completa de avance, rotación y ángulo eleva la velocidad de configuración y la certeza al rango de 75 a 80 sin cambiar el modelo en absoluto. El paquete más potente, un archivo STEP 3D combinado con la misma tabla, obtiene puntuaciones superiores a 90 en certeza y precisión del primer artículo, manteniendo bajo el esfuerzo de revisión. El esfuerzo de revisión aumenta para los paquetes más débiles porque cada cambio de geometría reinicia el proceso de interpretación y puede restablecer la secuencia de plegado. Vale la pena recordar el patrón: la mesa hace la mayor parte del trabajo y el modelo 3D lo confirma en lugar de reemplazarlo.
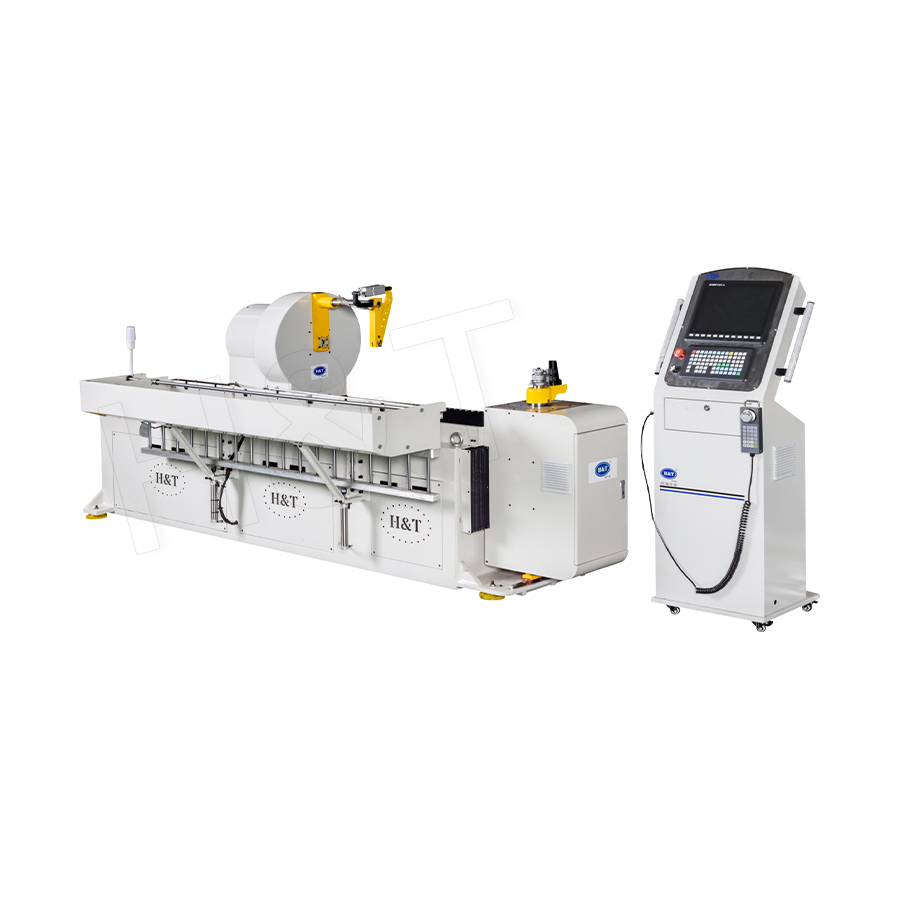
 Doblado rodante 3D La máquina dobladora de laminación 3D es un equipo de bobinado y doblado de tubos CNC de alta precisión lanzado por H T, diseñado específicamente para el procesamiento automatizado de pequeños... Ver producto →
Establezca un límite en el que el taller pueda confiar: la mesa de plegado controla la geometría, por lo que el modelo 3D debe ser coherente con ella. Cuando los dos no están de acuerdo, el taller desconfiará de ambos y el dibujo pierde su autoridad.
Los dibujos técnicos para el doblado de alambre CNC se juzgan por lo poco que el taller tiene que pedir. Coloque los datos de avance, rotación y plegado en una tabla, combínelos con una especificación de alambre, un radio de conformado y tolerancias claras, luego agregue el margen de sobredoblado como nota del primer artículo. Ese paquete convierte una cotización en un cronograma y un prototipo en una pieza repetible. Si desea tener un segundo par de ojos en la mesa de curvatura antes del lanzamiento, envíe el dibujo a nuestro equipo de ingeniería y lo compararemos con las herramientas que realmente lo ejecutarán.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
 Doblado unidireccional con servomotor completo
-
 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
 Máquina dobladora de tubos de alta resistencia
-
 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.