简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
Corte de metales de precisión: guía de tolerancias, elección de procesos y calidad de corte
Un taller que procesa 5.000 piezas de tubos de acero inoxidable con un espesor de pared de 4 milímetros puede perder una semana con un solo número. Si el extremo cortado cae fuera de una ventana de 0,15 milímetros, la estación de doblado detrás de él no puede cerrar el espacio y las piezas regresan a un banco para ser archivadas manualmente. La sierra estaba afilada, el programa era correcto y la máquina sólo tenía dos años. La pérdida se produjo al tratar el corte, el biselado y el desbarbado como tres decisiones separadas en lugar de una sola cadena de proceso.
El corte de metales de precisión es más fácil de gestionar cuando se define como cuatro resultados mensurables: tolerancia dimensional, ancho de corte, altura de rebaba y entrada de calor. Cada proceso de corte mantiene algunos de esos números fácilmente y otros sólo con un manejo adicional. La pregunta útil no es qué máquina parece más precisa en un folleto, sino qué proceso contiene los números sin los que su próxima operación no podrá sobrevivir.
Contenido
- 1 Lo que realmente controla el corte de metales de precisión
- 2 La tolerancia es donde se ganan o se pierden la mayoría de los proyectos
- 3 La velocidad de corte disminuye rápidamente a medida que aumenta el espesor de la pared
- 4 El corte mecánico sigue ganando en extremos cuadrados y costo por pieza
- 5 Rebabas y calor: el coste oculto de un corte rápido
- 6 Hacer coincidir el proceso con la pieza
- 7 Especificar una máquina cortadora sin remordimientos
Lo que realmente controla el corte de metales de precisión
Cuatro resultados deciden si un corte es lo suficientemente bueno y cada uno se mide con un instrumento diferente en un punto diferente del ciclo.
- Tolerancia dimensional: qué tan lejos puede quedar la cara terminada de la dimensión de impresión, medida después de que la pieza se haya enfriado a temperatura ambiente.
- Ancho de ranura: el material que elimina el corte, que establece la eficiencia de anidamiento y decide si una sola pasada puede terminar la pieza al tamaño adecuado.
- Altura de la rebaba: el metal elevado que queda en el borde de salida, medido en micras, que determina si la siguiente estación es una máquina desbarbadora o una lima manual.
- Aporte de calor: el tamaño de la zona afectada por el calor, que cambia la dureza local y puede deformar el extremo de un tubo delgado.
Los rangos que aparecen a continuación son resultados de producción típicos y no máximos del catálogo, y se superponen más de lo que sugieren la mayoría de las citas.
| Proceso | Tolerancia típica | Ancho de ranura | Zona afectada por el calor | donde cabe |
|---|---|---|---|---|
| Láser de fibra | más o menos 0,05 mm | 0,2 a 0,5 mm | 0,1 a 0,3 milímetros | Tubo de pared delgada y perfiles complejos |
| Sierra en frío de precisión | más o menos 0,10 mm | 1,5 a 3,0 milímetros | Ninguno | Extremos cuadrados en tubo, barra y perfil. |
| chorro de agua | más o menos 0,13 milímetros | 0,8 a 1,2 milímetros | Ninguno | Aleaciones termosensibles y secciones gruesas. |
| plasma | más o menos 0,25 mm | 1,5 a 4,0 mm | 1,0 a 3,0 mm | Placa pesada y espacios en blanco ásperos. |
| sierra abrasiva | más o menos 0,30 mm | 2,0 a 4,0 mm | moderado | Corte de servicios públicos de bajo volumen |
La columna que suele decidir un proyecto no es la tolerancia sino la zona afectada por el calor, porque una cara de corte endurecida se comporta de manera diferente en la matriz de plegado incluso cuando la dimensión es perfecta.
La tolerancia es donde se ganan o se pierden la mayoría de los proyectos
Pida a tres proveedores que coticen el mismo tubo de acero inoxidable y los números de tolerancia se verán parecidos en el papel. Colocados en una escala, no se acercan en absoluto.
Figura 1. Bandas de tolerancia alcanzables mediante el proceso de corte en acero dulce y inoxidable de 1 mm a 6 mm, tomadas de pruebas de producción en lugar de los máximos del catálogo.
El gráfico de barras muestra que la diferencia entre el proceso más estricto y el más flexible en el mismo tubo es aproximadamente veinte a uno. El corte por láser de fibra mantiene una ventana cercana a más o menos 0,05 mm en acero inoxidable fino, por lo que normalmente se alimenta directamente a una estación de doblado o conformado de extremos sin una operación intermedia. El aserrado en frío de precisión se sitúa en aproximadamente más o menos 0,10 mm y alcanza esa cifra sin entrada de calor, por lo que la cara de corte permanece metalúrgicamente sin cambios. El chorro de agua se acerca a la tolerancia de la sierra y agrega la capacidad de cortar hojas apiladas y secciones gruesas en una sola pasada. El plasma, de más o menos 0,25 mm y más ancho en material de 4 mm, es un proceso productivo para trabajos estructurales y costoso cuando es necesario realizar una segunda operación para corregir el corte. La regla práctica es especificar la tolerancia que puede aceptar la operación posterior más estricta y luego elegir el proceso que la mantenga sin trabajo manual.
La velocidad de corte disminuye rápidamente a medida que aumenta el espesor de la pared
La velocidad es el primer número que comparan los compradores y el que envejece más rápido una vez que cambia la combinación de materiales.
Figura 2. Velocidad de corte típica para tres procesos a medida que aumenta el espesor de la pared en acero inoxidable, y cada línea muestra el mismo grado de material mantenido constante.
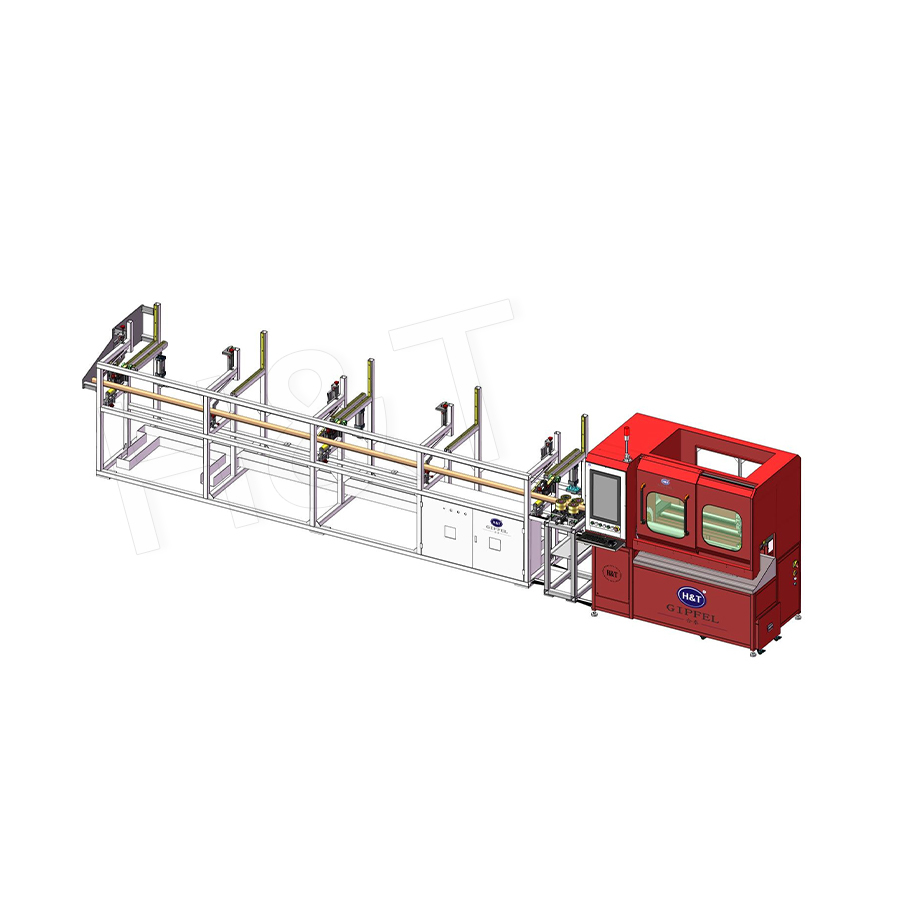 Corte por láser El corte por láser de alta velocidad totalmente automático de Hetai Machinery utiliza tecnologías de mandril modular y láser multieje 3D totalmente automatizados como sus tecnologías principales. Peine... Ver producto →
El gráfico de líneas destaca un punto que los folletos de equipos tienden a ocultar: el corte por láser pierde velocidad rápidamente a medida que aumenta el espesor de la pared, porque el haz tiene que eliminar un mayor volumen de material en cada pasada. A 1 mm, la línea láser comienza muy por encima de las demás, y a 5 mm ha caído a aproximadamente una cuarta parte de su velocidad de pared delgada, y el plasma casi la alcanza. El chorro de agua se sitúa bajo y casi plano, por lo que su desventaja relativa es menor en materiales gruesos, duros o sensibles al calor. Ese punto de cruce, más que la velocidad principal, decide qué máquina gana su espacio. Cuando la mayor parte del trabajo se realiza por debajo de una pared de 3 mm, el láser mantiene el tiempo del ciclo corto; cuando la mezcla funciona a 5 mm o más en acero inoxidable o aluminio, una sierra o un chorro de agua a menudo termina la pieza antes una vez que se cuenta la manipulación de la segunda pasada. En una línea automatizada, el efecto se agrava, porque una primera estación lenta establece el ritmo para todas las estaciones posteriores.
Para trabajos con tubos y perfiles, el borde cortado es tan importante como el tiempo del ciclo, ya que una zona estrecha afectada por el calor es lo que mantiene intacta una cara conformable en el extremo. La mecánica detrás de ese borde se trata en nuestra guía para ¿Qué le hace el corte por láser al borde cortado? .
El corte mecánico sigue ganando en extremos cuadrados y costo por pieza
Una sierra en frío de precisión no necesita una viga ni un chorro de granate para sujetar más o menos 0,10 mm en el tubo, y para muchas piezas esa cifra es suficiente. También produce un extremo cuadrado y con pocas rebabas que una estación de doblado o conformado de extremos puede aceptar sin una segunda máquina.
- Selección de hojas: las hojas con punta de carburo mantienen el tamaño en tubos de acero inoxidable, mientras que las hojas de cermet o recubiertas se adaptan a aleaciones más duras y mayores volúmenes de producción.
- Sujeción: un tubo que se desplaza 0,05 mm durante la entrada de la cuchilla producirá una conicidad que ningún ajuste posterior podrá eliminar.
- Avance y velocidad: correr demasiado rápido quema el borde de la hoja y aumenta la altura de las rebabas, por lo que los parámetros importan más que la marca de la hoja.
- Tope de longitud: un avance servocontrolado mantiene la longitud de repetición mucho mejor que un tope manual, especialmente en piezas de más de 1.500 mm.
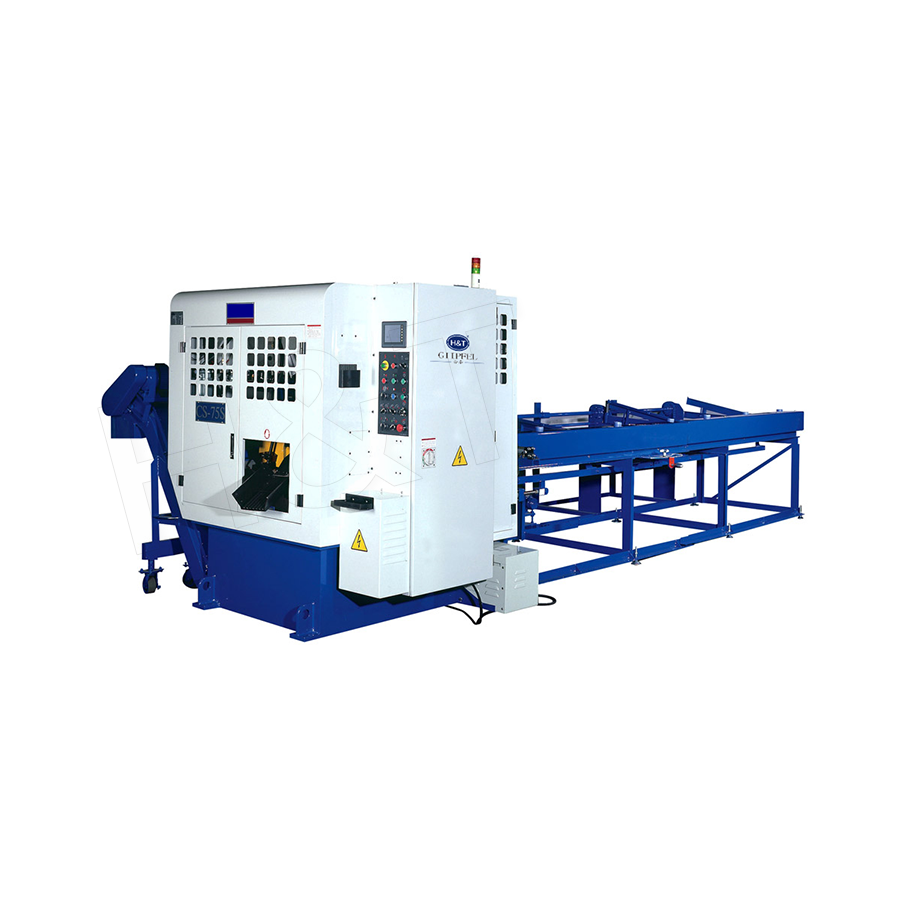 Corte de precisión con sierra en frío La máquina cortadora de sierra en frío de precisión es una sierra en frío totalmente automática para barras de metal ultraduras, diseñada para cortes precisos y de alta velocidad de materiales de forma irregular... Ver producto →
La compensación es el corte. Una sierra elimina de dos a tres milímetros de material por corte, lo cual es importante cuando el tubo en bruto es caro, por lo que la planificación del anidamiento y los restos pertenecen a la misma conversación que la elección de la máquina.
Rebabas y calor: el coste oculto de un corte rápido
Un corte que cumpla con la impresión aún puede no alcanzar el objetivo de costo si cada pieza necesita una limpieza manual antes del ensamblaje.
Figura 3. Rendimiento de la primera pasada medido como la proporción de piezas cortadas que salen de la estación de corte sin retrabajo manual, muestreadas durante una semana de producción completa.
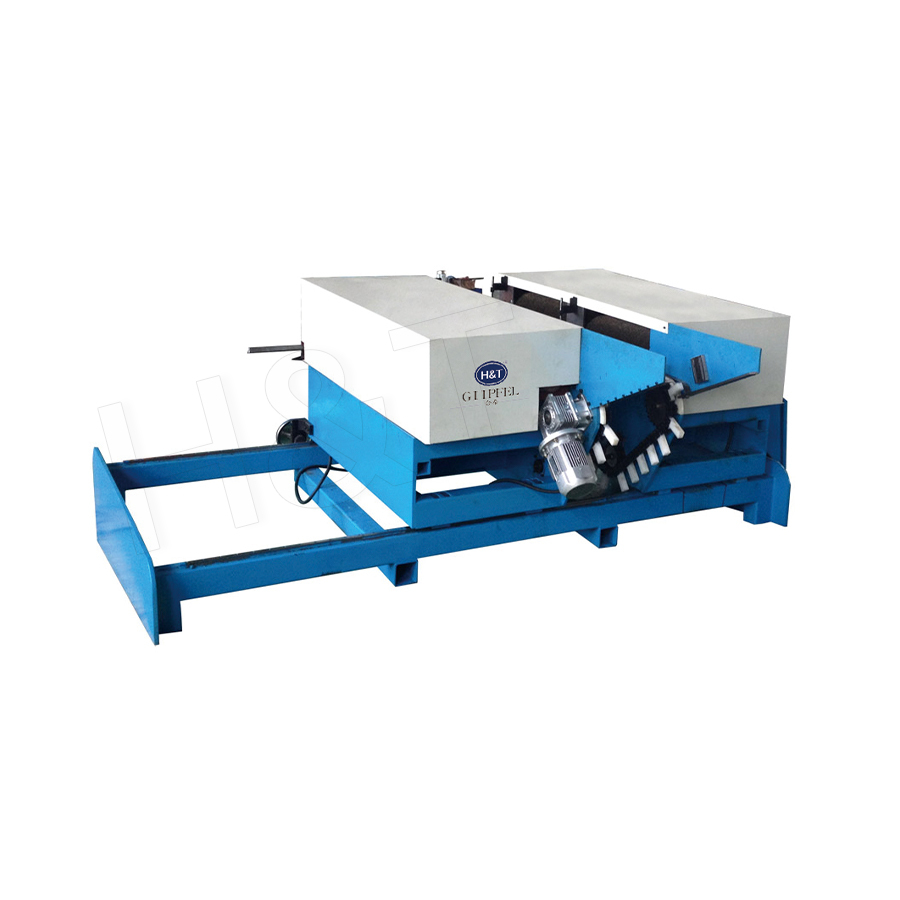 Máquina desbarbadora El diseño de rampa de placa de nailon accionada por cadena garantiza que los accesorios de tubería no rocen contra el hierro durante el desbarbado, protegiendo eficazmente el acabado de la superficie. El hermano... Ver producto →
El rendimiento de la primera pasada en el cuadro cuenta solo las piezas que salen de la estación de corte sin repaso manual. El corte por láser tiene un rendimiento del 97 por ciento porque el rayo elimina el material en lugar de cortarlo, dejando una rebaba pequeña y consistente en el lado de salida. Una sierra en frío de precisión bien ajustada alcanza alrededor del 94 por ciento, y la mayoría de sus pérdidas se deben al desgaste de la hoja más que al proceso en sí. El chorro de agua le sigue de cerca con un 95 por ciento, con la salvedad de que la arena abrasiva y la conicidad deben gestionarse en secciones gruesas. El plasma y el oxicombustible pierden diez puntos o más porque la eliminación de escoria y la limpieza de bordes son rutinarias y no ocasionales. La brecha tiene un peso comercial: con 10.000 piezas al año, una diferencia de rendimiento de tres puntos equivale a 300 viajes adicionales a un banco de desbarbado, y esa mano de obra rara vez aparece en la cotización de la máquina.
Hacer coincidir el proceso con la pieza
La mayoría de las tiendas no necesitan un proceso perfecto. Necesitan el conjunto más pequeño de procesos que cubra cada parte que citan.
Figura 4. Comparación de radar de tres procesos de corte con una puntuación de 0 a 100 según los criterios que los compradores valoran con más frecuencia cuando especifican una máquina nueva.
La vista de radar traza tres opciones comunes frente a cinco atributos que los compradores realmente sopesan. El corte por láser obtiene la puntuación más alta en tolerancia y acabado de bordes, mientras que su puntuación en entrada de calor es la más débil de las tres, porque cada corte deja una zona afectada por el calor. El aserrado en frío de precisión produce la forma más equilibrada de la tabla: fuerte en tolerancia, velocidad y costo por pieza, y efectivamente neutral en cuanto a calor. El chorro de agua iguala a la sierra en cuanto a calor y calidad de los bordes, pero cae drásticamente en la velocidad de corte, que es el oficio que realiza para cortar casi cualquier material sin daño térmico. Ningún proceso único llena todo el pentágono, razón por la cual los talleres mixtos suelen tener más de un método de corte en el piso. El patrón correcto es aquel que cubre los atributos que sus propios informes de inspección miden cada semana.
Especificar una máquina cortadora sin remordimientos
Se compra una máquina cortadora para los próximos cinco años de piezas, no para la pieza de demostración en el showroom. Cinco preguntas separan una compra duradera de una lección costosa.
- ¿Qué tolerancia mantiene la máquina en el espesor de pared y el material más común, medida en un turno completo en lugar de en una sola muestra?
- ¿Qué procesos son internos y cuáles se subcontratan? El mecanizado, la soldadura y el ensamblaje realizados internamente generalmente significan una iteración más rápida cuando es necesario cambiar un accesorio o programa.
- ¿Cuánto cuesta el cambio en tiempo y cuántos minutos pasan antes de que se cargue la primera parte buena después de cargar un nuevo programa?
- ¿Qué incluye la prueba de aceptación y quién firma el informe de medición antes del envío?
- ¿Cuál es el plazo de entrega cotizado y qué compromiso de servicio sigue a la instalación?
Gipfel Precision Machinery fabrica equipos de corte, biselado, doblado y conformado de extremos de tubos en Nantong, China, y mantiene el desarrollo de software, el mecanizado de precisión, la soldadura, el ensamblaje y las pruebas FAT y SAT dentro de sus propias instalaciones en lugar de subcontratarlos. La empresa cotiza un plazo de entrega estable de 90 a 120 días, trabaja con un equipo de investigación con más de 50 patentes de diseño nacionales y brinda soporte a las máquinas durante toda su vida útil. Si los extremos cortados pasan directamente a una línea de doblado o conformado de extremos, una prueba de viabilidad en su propio material vale más que cualquier cifra del catálogo: envíanos tu dibujo y ventana de tolerancia y te diremos qué proceso lo aguanta y cuál no.
El corte es el lugar más barato para solucionar un problema de tolerancia y el lugar más caro para descubrirlo. Cada operación posterior hereda lo que produce la estación de corte, por lo que una decisión que ahorra unos segundos por pieza en la sierra o el láser puede agregar minutos en el banco de desbarbado y horas en la inspección final.
Comience con los cuatro números, no con la máquina. Confírmelos en su propio material, en su propio espesor de pared, con su propio dispositivo. El proceso que mantiene los cuatro sin trabajo manual es el que vale la pena comprar, incluso cuando un competidor tiene una figura mejor en papel.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
 Doblado unidireccional con servomotor completo
-
 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
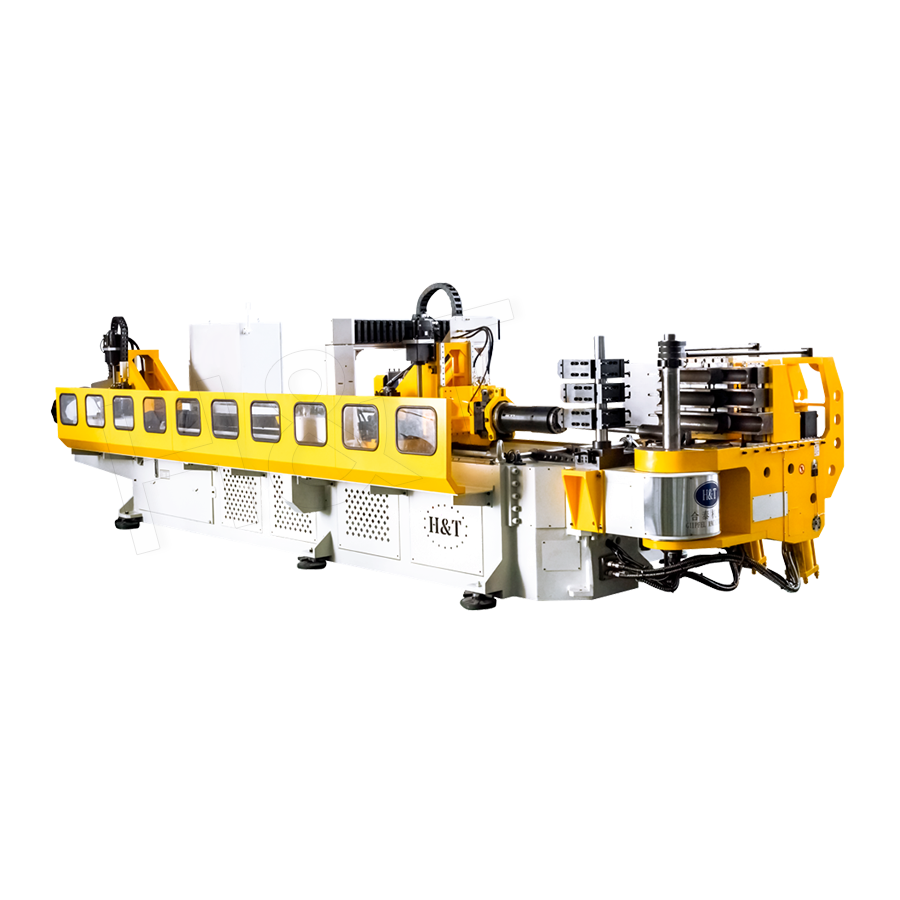 Máquina dobladora de tubos de alta resistencia
-
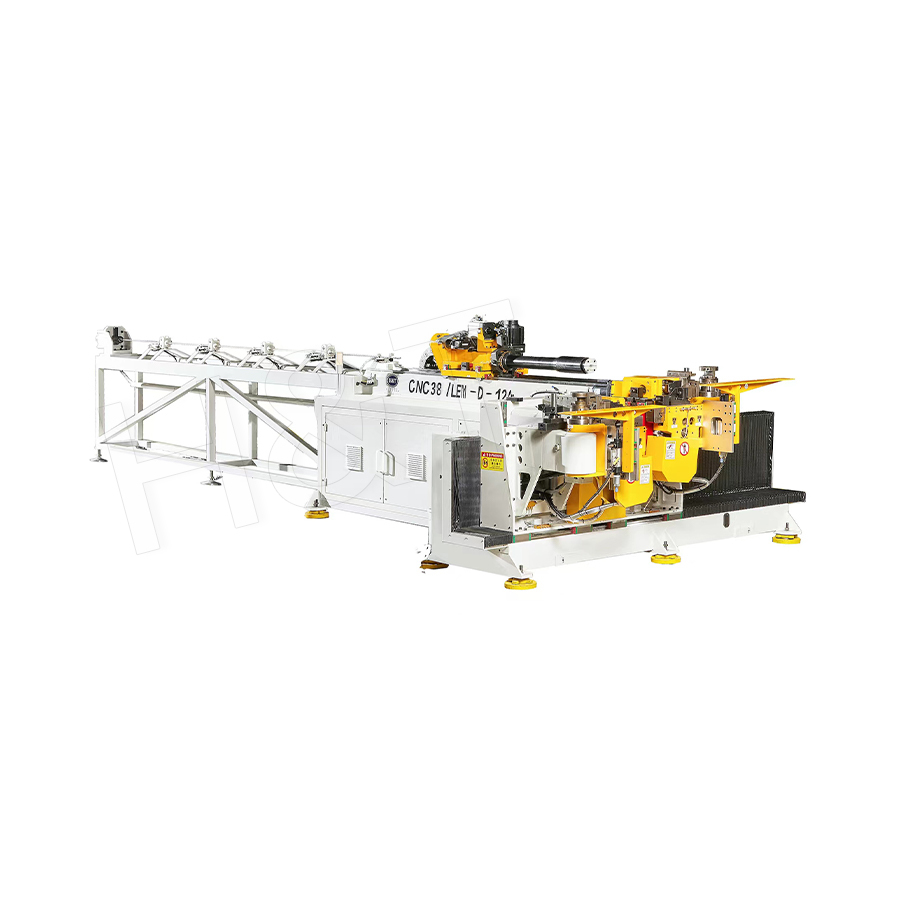 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
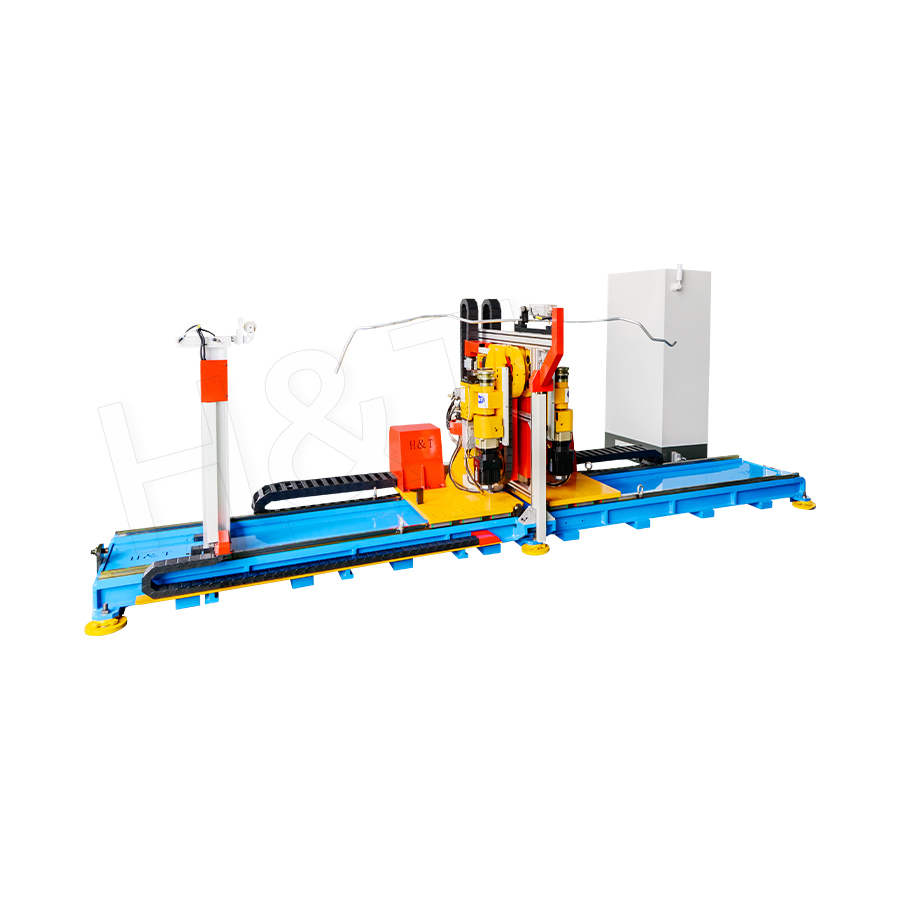 Doblado de doble cabezal y servicio completo en 3D
-
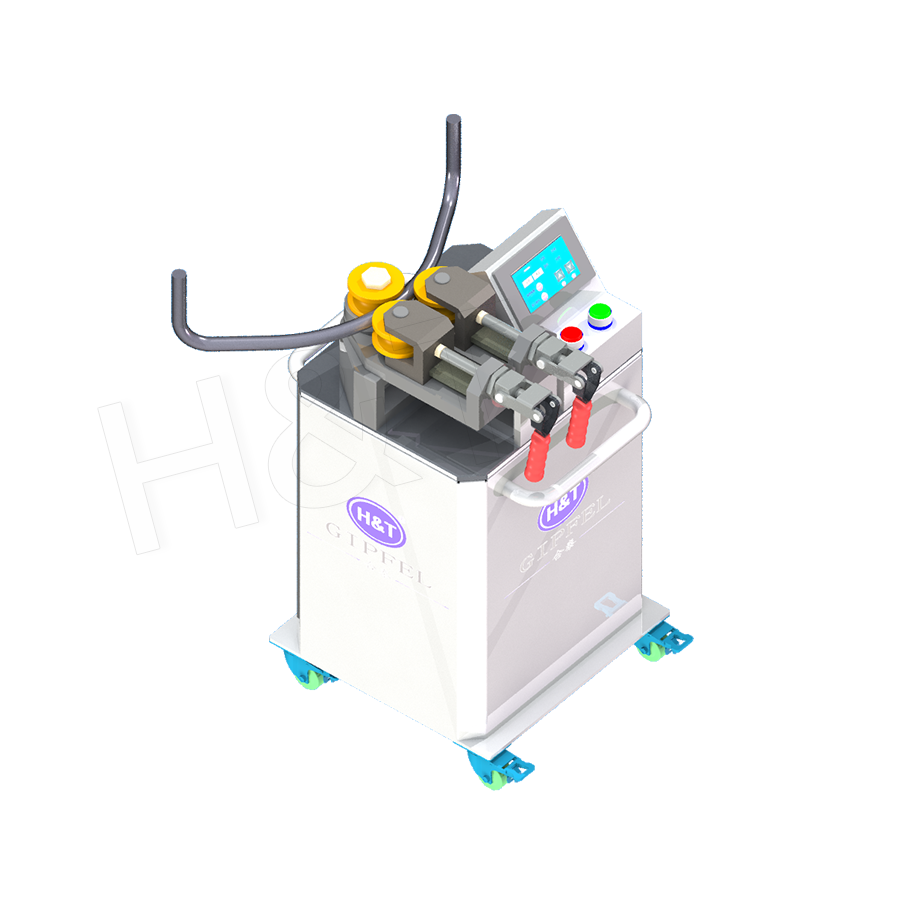 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.