简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
Guía de formación de extremos de tubos: opciones de procesos, tipos de herramientas y tolerancias clave
Un cordón de 6 mm enrollado en el extremo de una línea de retorno hidráulico puede medir perfectamente en el banco y aún derramar fluido a 180 bar. El diámetro del cordón está impreso, la superficie está limpia y el rastro de la fuga todavía apunta directamente a la junta. En la mayoría de estos casos el problema no es el operador ni el lote de material. El cordón simplemente se asienta a 0,3 mm de la línea central del tubo y una abrazadera de manguera no puede comprimirse uniformemente alrededor de una cresta excéntrica.
El conformado de extremos de tubos recompensa las decisiones tomadas antes de que la herramienta toque el tubo: qué forma necesita realmente la unión, si esa forma debe producirse mediante conformado por ariete o con herramientas segmentadas, y qué tan repetible se mantiene la máquina a lo largo de miles de ciclos. Haga bien esos tres y la mayoría de las fugas, las llamaradas divididas y el retrabajo desaparecerán. Si se equivocan, ninguna inspección final salvará el lote, porque la falla está integrada en la geometría.
Contenido
- 1 ¿Qué cambia realmente la formación del extremo del tubo?
- 2 Formación de ariete versus herramientas segmentadas
- 3 Formas finales estándar y dimensiones que deciden la calidad
- 4 Dónde se ubica el conformado final en la secuencia de producción
- 5 Qué especificar al comprar equipos formadores de extremos de tubos
- 6 defectoos, su causa habitual y su solución
- 7 Automatización e integración en línea
¿Qué cambia realmente la formación del extremo del tubo?
La flexión mueve la línea central de un tubo. La formación final remodela los últimos milímetros. El propósito es siempre el mismo: crear una superficie de sellado, un tope mecánico o una geometría que otro componente pueda agarrar, soldar o sujetar. La lista de formularios es más larga de lo que la mayoría de los compradores esperan y cada uno resuelve un problema conjunto diferente.
| Form | Geometría creada | Uso conjunto típico |
|---|---|---|
| Abalorios | Cresta circunferencial elevada | Retención de manguera, topes de abrazadera, conexiones resistentes a fugas |
| quema | Asiento en forma de cono, campana o bola | Accesorios abocinados, líneas de freno y combustible, conexiones de gas |
| Reducción | Sección de menor diámetro al final. | Insertos escalonados, juntas telescópicas, casquillos soldados |
| Expansión | Sección de mayor diámetro al final. | Juntas deslizantes, conjunto de manguito, asientos de cojinetes |
| moleteado | Banda texturizada en el exterior | Superficies de agarre, ajustes a presión, unión adhesiva |
| Ranurar y enrollar | Ranura laminada o ranura hilada | Acoplamientos de abrazadera, retenedores de conexión rápida |
| Hacer frente y hacer muescas | Extremo contorneado adaptado a un tubo de acoplamiento. | Uniones en T soldadas en marcos y rieles. |
El achaflanado y el desbarbado suelen realizarse junto con el conformado de extremos porque preparan el mismo espacio. Un tubo que se corta, bisela, desbarba y luego se forma en una línea evita la doble manipulación que aumenta el costo por pieza en talleres de bajo volumen.
Formación de ariete versus herramientas segmentadas
La formación del ariete impulsa un punzón moldeado axialmente hacia el extremo del tubo. El material fluye hacia afuera o hacia adentro contra el perfil del punzón. Es rápido, las herramientas son simples y los tiempos de ciclo son cortos. Las desventajas son reales: el exterior de la forma tiende a adelgazarse, la concentricidad depende en gran medida de qué tan bien se guía el tubo y un solo punzón produce una única forma. Cambia el diámetro del cordón y cambias el punzón.
Las herramientas segmentadas utilizan un conjunto de dedos que se expanden o contraen, trabajando desde adentro hacia afuera o desde afuera hacia adentro. Debido a que los segmentos se controlan individualmente y se pueden liberar de la pieza antes de la retracción, manejan formas que un punzón sólido no puede producir, incluidos cortes socavados, ranuras profundas, cordones de radio estrecho y combinaciones de dos formas en un solo golpe. La concentricidad y la calidad estética son notablemente mejores y el mismo cabezal a menudo puede ejecutar varios perfiles diferentes cambiando el programa en lugar del hardware.
Cuando cada método gana su lugar
- Gran volumen, expansión o reducción simétrica simple: la formación de ariete suele ser la respuesta de menor costo.
- Límites de excentricidad estrictos, piezas cosméticas visibles o formas cerca de una curva: las herramientas segmentadas se amortizan rápidamente.
- Tubo de pared delgada con una relación diámetro-pared superior a aproximadamente 30 a 1: el soporte segmentado reduce el riesgo de arrugas y colapso.
- Cambio frecuente de producto: los cabezales segmentados controlados numéricamente reducen el cambio de horas a minutos.
- Material duro o endurecido por trabajo, como acero inoxidable o acero estirado en frío: velocidades de conformado más lentas y mejor soporte importan más que la fuerza bruta.
Formas finales estándar y dimensiones que deciden la calidad
Muchas formas finales existen porque ya las define un estándar adecuado. Los accesorios abocinados SAE de 45 grados, los abocardados JIC de 37 grados, los abocardados dobles y los abocinados de bola tienen cada uno una geometría de asiento definida. Las familias de cordones incluyen el cordón simple común, el cordón SAE usado en niples de manguera, el cordón invertido y las formas de bola estilo Marmon y Norma utilizadas con sistemas de abrazadera específicos. Un error en el ángulo del asiento o en el perfil del talón rara vez aparece durante el montaje. Aparece semanas después como un porro lloroso.
Las tolerancias prácticas de taller para el conformado de extremos de tubos generalmente se encuentran en estos rangos:
- Diámetro del cordón: dentro de más o menos 0,1 mm en tubos de diámetro pequeño, más ancho en trabajos de diámetro grande.
- Ángulo ensanchado del asiento: dentro de 1 grado del nominal, sin marcas visibles de vibración en el asiento.
- Adelgazamiento del muro en la sección formada: mantenido por debajo del 15 por ciento del muro nominal.
- Excentricidad entre la forma y la línea central del tubo: menos de 0,25 mm en trabajos típicos de líneas hidráulicas y de fluidos.
- Longitud de la forma: dentro de más o menos 0,3 mm para que las abrazaderas y clips posteriores se asienten correctamente.
Dónde se ubica el conformado final en la secuencia de producción
Los errores de secuencia causan más desechos que el desgaste de las herramientas. El siguiente orden es el que se aplica en la mayoría de los trabajos de fabricación de tubos.
- Corte a medida con una sierra o láser, manteniendo la longitud dentro de más o menos 0,5 mm para que en cada pasada de formación se vea la misma cantidad de material.
- Bisela y desbarba ambos extremos para eliminar la rebaba cortada que, de otro modo, quedaría presionada en la superficie formada.
- Doblar el tubo mediante procesos como Doblado CNC donde la repetibilidad importa y mantenga las abrazaderas del doblador alejadas de cualquier forma terminada.
- Termine el molde después de doblarlo siempre que el molde se encuentre cerca de un doblez, porque las mordazas de la abrazadera del doblador pueden aplastar un cordón terminado o distorsionar un asiento abocinado.
- Termine el molde antes de doblarlo solo cuando el doblador agarra una sección larga y recta lejos del extremo formado, y el molde en sí se utiliza como elemento de ubicación.
- Limpie, seque e inspeccione el extremo formado antes de que la pieza llegue al ensamblaje.
Qué especificar al comprar equipos formadores de extremos de tubos
La selección de la máquina debe seguir la familia de piezas, y no al revés. Una máquina formadora de extremos de tubos que cubre un rango de diámetro exterior de 4 mm a 50 mm con un ariete hidráulico manejará trabajos simples de rebordeado y reducción de manera eficiente. Si la mezcla de piezas incluye ranuras, socavados, hilado o abocardado en el mismo ciclo, un cabezal segmentado controlado numéricamente es el punto de partida más honesto, y una estación todo en uno que combina estampado, ranurado rotativo y biselado elimina un paso de manipulación completo de la ruta.
Lleve estos números a cualquier conversación con proveedores:
- Rango de diámetro exterior, rango de espesor de pared y grados de material que realmente utiliza.
- Tipos de forma requeridos, con dibujo de cada perfil y su banda de tolerancia.
- Objetivo de tiempo de ciclo por extremo y si ambos extremos se forman en una o dos pasadas.
- Tiempo de cambio de herramientas y cuántos cambios de perfil contiene una semana típica.
- Límites aceptables de excentricidad, acabado superficial y adelgazamiento de paredes.
- Si la máquina debe conectarse a una alimentación automática, a un transportador o a una célula robótica.
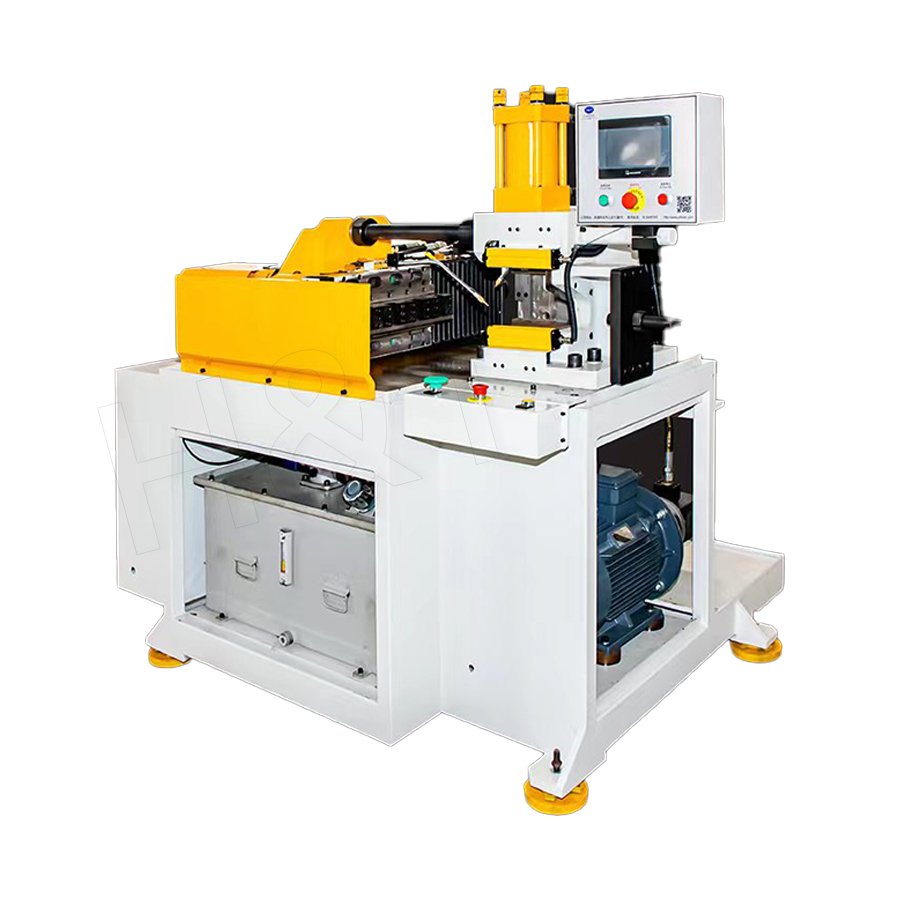 Máquina formadora de extremos de tubos 1. Control de unidad PLC, pantalla táctil, fácil de operar, configuraciones flexibles y fácil de aprender; 2. Los rieles guía lineales de alta precisión garantizan una propulsión suave; 3. Puede ser equi... Ver producto →
Para volúmenes más altos, un formador de extremos de tubo automatizado de matriz continua ejecuta la secuencia de formación dentro de una disposición de matriz progresiva, que mantiene la pieza ubicada desde el primer golpe hasta el último y elimina el error de re-sujeción que aparece en las estaciones manuales.
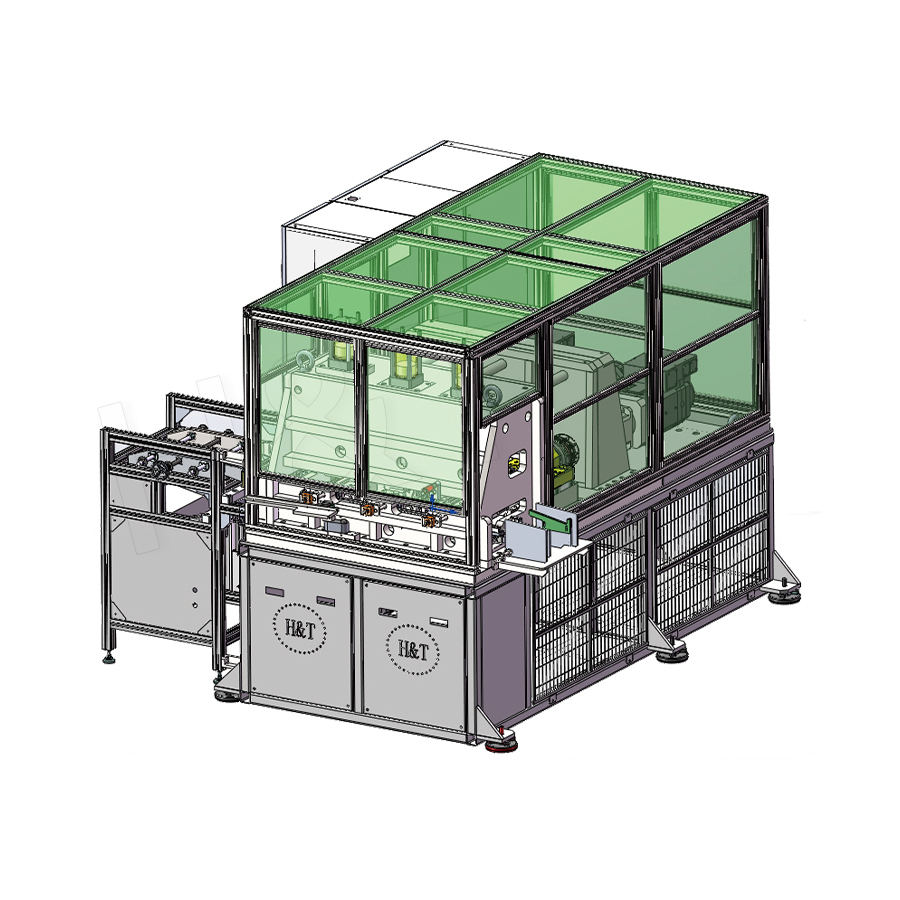 Formadora de extremos de tubo automatizada de troquel continuo La máquina formadora de extremos de tubos automatizada de troquel continuo es una máquina industrial totalmente automatizada diseñada específicamente para recalcar los extremos de los tubos. La característica de la máquina... Ver producto →
Cuando el requisito es un asiento abocinado o hilado en lugar de una forma prensada, una máquina de hilado y abocardado dedicada proporciona la alimentación axial controlada y la velocidad de rotación necesarias para mantener el ángulo del asiento y el acabado de la superficie dentro de la tolerancia.
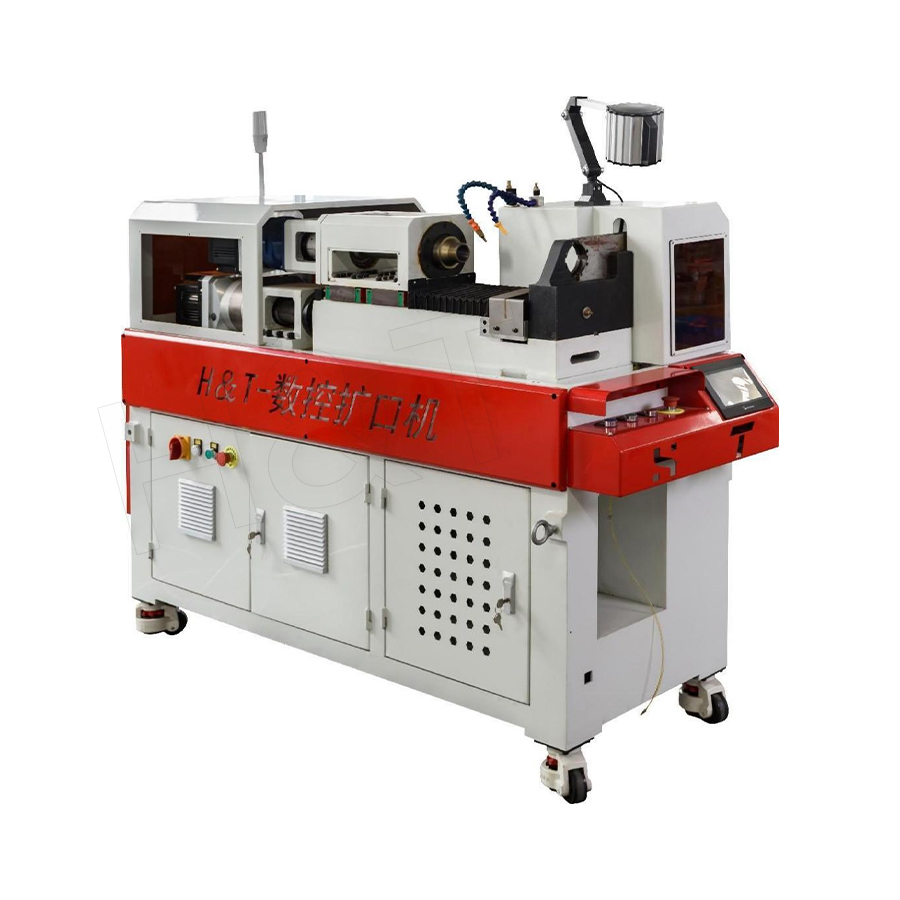 Máquina abocardadora giratoria NC La máquina abocardadora giratoria NC es un equipo inteligente, preciso y de alta eficiencia desarrollado específicamente para procesos de abocardado, encogimiento y bridado... Ver producto →
defectoos, su causa habitual y su solución
La mayoría de los defectos de formación de extremos se repiten en patrones reconocibles. Leerlos correctamente acorta considerablemente el ciclo de resolución de problemas.
| Defect | causa probable | Corrección |
|---|---|---|
| Cordón descentrado | Guía del ariete desgastada o bloque de troquel desalineado | Verifique la holgura del orificio de la guía y vuelva a centrar la matriz. |
| Llamarada agrietada o partida | Velocidad del ariete demasiado alta, lubricante incorrecto, material endurecido | Reducir la velocidad de formado, verificar el temperamento del material, cambiar el lubricante. |
| Reducción de arrugas | Longitud sin soporte demasiado adelantada al troquel | Acorte el tramo sin soporte, agregue soporte segmentado |
| Ovalidad después de la expansión. | Expansión ratio too aggressive in one pass | Dividir en dos pasadas o recocer entre pasadas |
| Puntuación y irritación | Herramientas sucias o pulidas, contacto seco | Pulir segmentos, limpiar herramientas, restaurar la lubricación. |
Automatización e integración en línea
El conformado final deja de ser una operación independiente una vez que los volúmenes justifican una línea automatizada. El corte, el biselado, el conformado de extremos y la inspección se pueden vincular con la transferencia automática, de modo que las piezas se muevan sin necesidad de volver a sujetarlas manualmente. La ganancia no es sólo el trabajo. Es la eliminación de la variación posicional que aparece cada vez que se recoge y vuelve a depositar una pieza terminada.
Dos puntos prácticos se aplican a cualquier disposición automatizada. Primero, la estación de conformado final debe mantener su punto cero durante un turno completo, porque no hay ningún operador vigilando la primera parte de cada ciclo. En segundo lugar, dentro de la línea debería existir un conducto de rechazo y una simple verificación de mediciones, ya que los defectos detectados tres estaciones después cuestan mucho más solucionarlos. Los equipos que evalúan este tipo de diseño a menudo comienzan con una descripción general de línea de automatización arquitectura antes de especificar estaciones individuales.
El conformado de extremos de tubos es uno de los pocos procesos de tubos en los que una décima de milímetro decide si una junta sella durante una década o si presenta fugas en la primera prueba de presión. El tipo de forma se deriva del estándar de montaje, el método de herramental se deriva de la tolerancia y el material, y la máquina se deriva de la familia de piezas y el volumen. Trabajar con esos tres en orden mantiene breves las conversaciones sobre especificaciones y evita que se construyan herramientas costosas para una forma que ya define un ajuste estándar.
Si una pieza actual falla en la unión, o un nuevo conjunto de tubos necesita un proceso de conformado elegido desde cero, vale la pena presentar el dibujo, el material y el volumen objetivo frente a las personas que construyen estas máquinas todos los días. tu puedes Hablar sobre un trabajo de formación específico con el equipo. y obtenga una recomendación de herramientas y tiempo de ciclo basada en el perfil real en lugar de un rango de catálogo.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
 Doblado unidireccional con servomotor completo
-
 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
 Máquina dobladora de tubos de alta resistencia
-
 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.