简体中文
 English
 日本語
 한국어
 Español
 русский
No. 196, Avenida Lifa, ciudad de Haian, Nantong, provincia de Jiangsu, China
Categoría de noticias
Categoría de producto
¿Qué es el doblado CNC? Cómo funcionan el doblado de tubos programado y el doblado de metales con plegadora
No es el mismo problema un tubo de escape inoxidable de 42 mm con cinco codos, dos de ellos en planos diferentes, que un soporte de 90 grados plegado en una plegadora. Ambos trabajos se describen a menudo como plegado CNC, pero las máquinas, las herramientas y la programación detrás de ellos son diferentes. Lo que comparten es que cada ángulo, distancia y rotación proviene de un programa almacenado, no de un operador que gira manualmente los topes bruscos.
La respuesta corta es esta. El plegado CNC es un proceso de conformado de metal en el que un sistema de control numérico por computadora impulsa los ejes de la máquina, alimenta la pieza de trabajo y establece los ángulos de plegado según los valores tomados de un programa de pieza. En una prensa plegadora, eso significa profundidad del ariete, posición del tope trasero y, a veces, coronación. En una dobladora de tubos, esto significa avance del carro, rotación del collar y ángulo del brazo doblador, movidos por servomotores que pueden repetir la misma posición miles de veces con el mismo resultado.
Contenido
- 1 Doblado CNC en términos sencillos
- 2 El doblado de láminas y el doblado de tubos son dos trabajos diferentes
- 3 Cómo se ejecuta realmente un ciclo de plegado CNC
- 4 Las herramientas que deciden la calidad de las piezas
- 5 Qué mejora el doblado CNC y dónde deja de tener sentido
- 6 Comprar cheques antes de especificar una máquina
- 7 Problemas comunes y lo que suelen significar
- 8 Dónde se ubica el doblado CNC en una línea de producción
Doblado CNC en términos sencillos
CNC significa control numérico por computadora y el término describe cómo se acciona la máquina en lugar de lo que hace. Una dobladora NC más antigua se ajusta a mano, con topes mecánicos para la longitud de alimentación, una rotación fija en el collar y un ángulo de curvatura ajustado mediante un tornillo o dial. Una dobladora CNC almacena la misma información que un programa: posiciones de los ejes, secuencia de plegado, valores de compensación y datos de la herramienta.
Cuando se ejecuta el programa, el controlador envía un comando de posición a cada servoeje, lee la retroalimentación del codificador y corrige el movimiento hasta que las posiciones ordenadas y reales coincidan. Ese circuito cerrado es la razón por la que una máquina CNC puede mantener un ángulo en una serie de miles de piezas, y por la que un trabajo que se ejecutó hace dos años se puede volver a colocar en la máquina y producir a partir del mismo archivo.
El recuento de ejes es la medida práctica de lo que puede hacer una máquina. Una dobladora de tubos con un solo cabezal normalmente programa el avance del carro, el plano de rotación de la curvatura y el ángulo de curvatura. Agregue más pilas de herramientas o un segundo cabezal de plegado y la máquina podrá producir piezas de múltiples planos y radios en una sola manipulación, lo que elimina el error de nueva sujeción que aparece cuando una pieza se mueve entre operaciones.
El doblado de láminas y el doblado de tubos son dos trabajos diferentes
Los resultados de la búsqueda combinan los dos y eso provoca verdaderos errores de especificación. El doblado con plegadora forma una lámina plana sobre un punzón y una matriz, y el material se dobla en todo su ancho. El doblado giratorio de tubos de tracción tira de un tubo alrededor de una matriz curvada mientras un mandril sostiene el interior de la pared. Los modos de falla, las herramientas y los controladores de tolerancia no son los mismos, por lo que una consulta que solo diga doblado CNC a menudo es demasiado vaga para citarla con precisión.
| Aspecto | Doblado de chapa CNC en una prensa plegadora | Doblado de tubos CNC por sorteo rotativo |
|---|---|---|
| Pieza de trabajo | Sábana plana y plato | Tubo redondo, cuadrado o perfilado |
| herramienta de conformado | Punch y V mueren | Matriz de curvatura, matriz de sujeción, matriz de presión, mandril |
| Valores programados | Profundidad del ariete, tope trasero, secuencia de curvatura | Distancia de avance, ángulo de rotación, ángulo de curvatura |
| Principal riesgo de calidad | Variación del ángulo entre el springback y el lote de material | Ovalidad, arrugas y adelgazamiento de la pared en la curva. |
| Cambio | Cambio de herramientas, recuperación de programas, verificación del primer artículo | Cambio de juego de matrices y mandril, recuperación de programas, verificación de la primera pieza |
Si la pieza es un panel plano con bridas, estás comprando una plegadora. Si se trata de un tubo que debe transportar fluido, gas o un cable, usted compra una dobladora de tubos y el diámetro exterior, el espesor de la pared y el radio de la línea central decidirán el utillaje.
Cómo se ejecuta realmente un ciclo de plegado CNC
- La pieza se define en 3D o como una tabla de plegado: diámetro exterior, espesor de pared, material, cada ángulo de plegado, cada radio de línea central y la distancia recta entre plegados.
- El programa de plegado se crea, ya sea fuera de línea del modelo o en el controlador. En esta etapa se aplican la compensación de recuperación elástica, la deducción de curvatura y la verificación de colisión.
- Se preparan herramientas. La matriz de curvatura, la matriz de sujeción, la matriz de presión y el mandril se adaptan al tamaño del tubo, y se agrega una matriz limpiadora donde la pared es delgada.
- Un primer artículo se dobla y se mide. Las compensaciones de longitud de alimentación, rotación y ángulo se recortan hasta que la pieza coincida con el dibujo.
- Ejecuciones de producción. La máquina repite las posiciones almacenadas y el operador verifica una muestra a intervalos establecidos en lugar de ajustar cada pieza.
- Las piezas pasan a la siguiente operación, que puede ser el conformado de extremos, el biselado, el desbarbado o el ensamblaje.
Las herramientas que deciden la calidad de las piezas
Dos máquinas del mismo fabricante pueden producir resultados muy diferentes debido a las herramientas. Los elementos que más importan son:
- Mandril. Soporta el interior del tubo a través del codo y controla la ovalidad. Un mandril de tapón se adapta a radios generosos en paredes gruesas, mientras que un mandril de bolas generalmente es necesario para trabajos en paredes delgadas y radios estrechos.
- Doblar morir. Establece el radio de la línea central y la forma de la ranura y, en la práctica, también limita el ángulo de curvatura máximo disponible en ese radio.
- Troquel de abrazadera. Sujeta el tubo contra la matriz de curvatura y evita que el material se deslice hacia atrás durante la curvatura.
- Muere la presión. Sigue el tubo y controla la pared exterior y, a menudo, marca la diferencia entre una superficie limpia y una cubierta de marcas.
- Matriz del limpiaparabrisas. Soporta el interior de la curva donde comienzan las arrugas, lo que es más importante en combinaciones de paredes delgadas y radios pequeños.
- Lubricación. Reduce la resistencia y el calor y prolonga la vida útil de la herramienta, pero el lubricante incorrecto deja residuos que deben eliminarse antes de soldar o enchapar.
Qué mejora el doblado CNC y dónde deja de tener sentido
Donde el proceso gana su costo
- Consistencia. El mismo programa produce la misma geometría en la primera parte y en la milésima parte.
- Tiempo de configuración. La recuperación del programa reemplaza el restablecimiento manual de las paradas, por lo que los lotes cortos resultan económicos.
- Menos dependencia del operador. La habilidad pasa del ajuste manual a la programación, selección de herramientas e inspección.
- Piezas dobladas múltiples en un ciclo. Los ejes de las máquinas manejan cambios de plano que de otro modo necesitarían dos dispositivos.
donde no cabe
- Piezas simples de un solo ángulo en muy poco volumen, donde una máquina manual o NC cuesta menos por pieza.
- Un radio tan estrecho con respecto a la pared que ninguna configuración de mandril sujetará la sección.
- Conformación de placas gruesas, que pertenece al trabajo de plegadora en lugar del doblado por tracción rotativa.
Comprar cheques antes de especificar una máquina
La mayoría de las fallas en las especificaciones provienen de una breve lista de números que los compradores omiten en la consulta.
- Diámetro exterior máximo y espesor de pared, ya que la fuerza de formación escala con la sección de pared.
- Radio de línea central más pequeño, generalmente descrito como un múltiplo del diámetro del tubo.
- Número total de curvas y si se asientan en más de un plano.
- Tiempo de ciclo requerido y si la carga y descarga deben automatizarse.
- Calidad del material, porque el acero inoxidable y de alta resistencia se recuperan de manera diferente que el acero dulce.
Para una máquina de un solo cabezal, la configuración a buscar es el servocontrol total, con avance, rotación y ángulo de plegado impulsados por el programa en lugar de topes mecánicos.
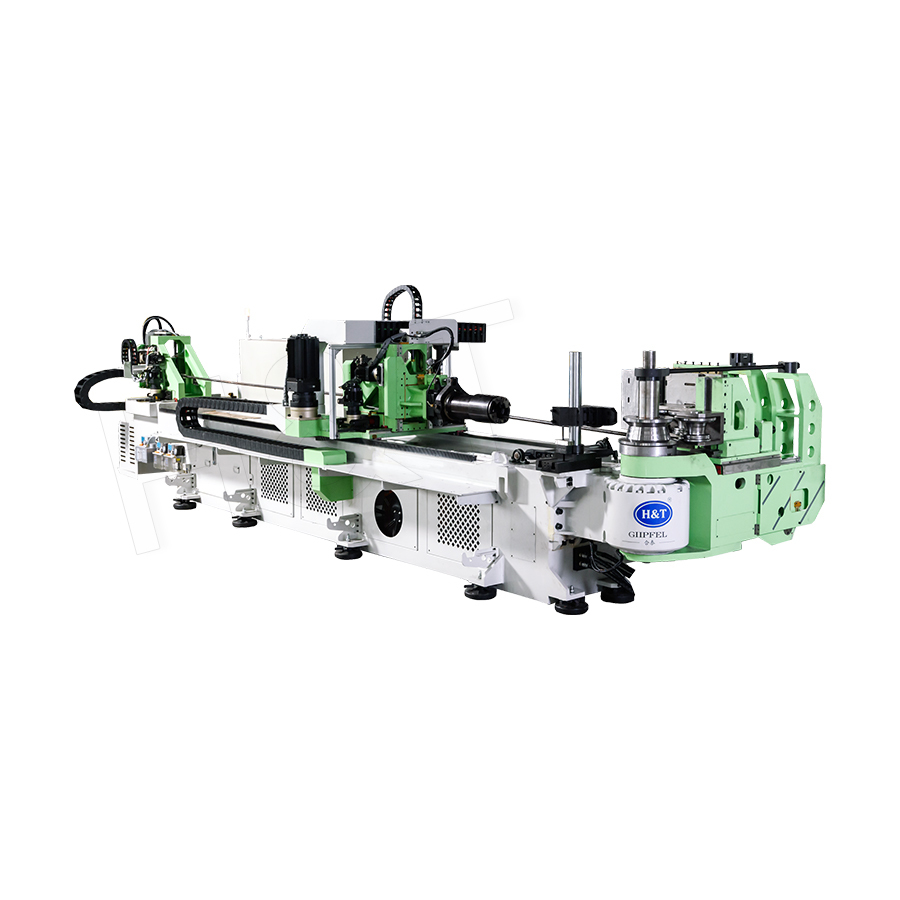 Servo completo de dirección única La máquina dobladora de tubos unidireccional totalmente eléctrica es el producto principal de la serie E de HT. Utilizando tecnología de accionamiento totalmente eléctrico, logra unidire... Ver producto →
Cuando una pieza tiene curvaturas en ambos lados del tubo, o necesita dos curvas formadas a la vez, una máquina de doble cabezal acorta el ciclo y elimina un segundo paso de manipulación.
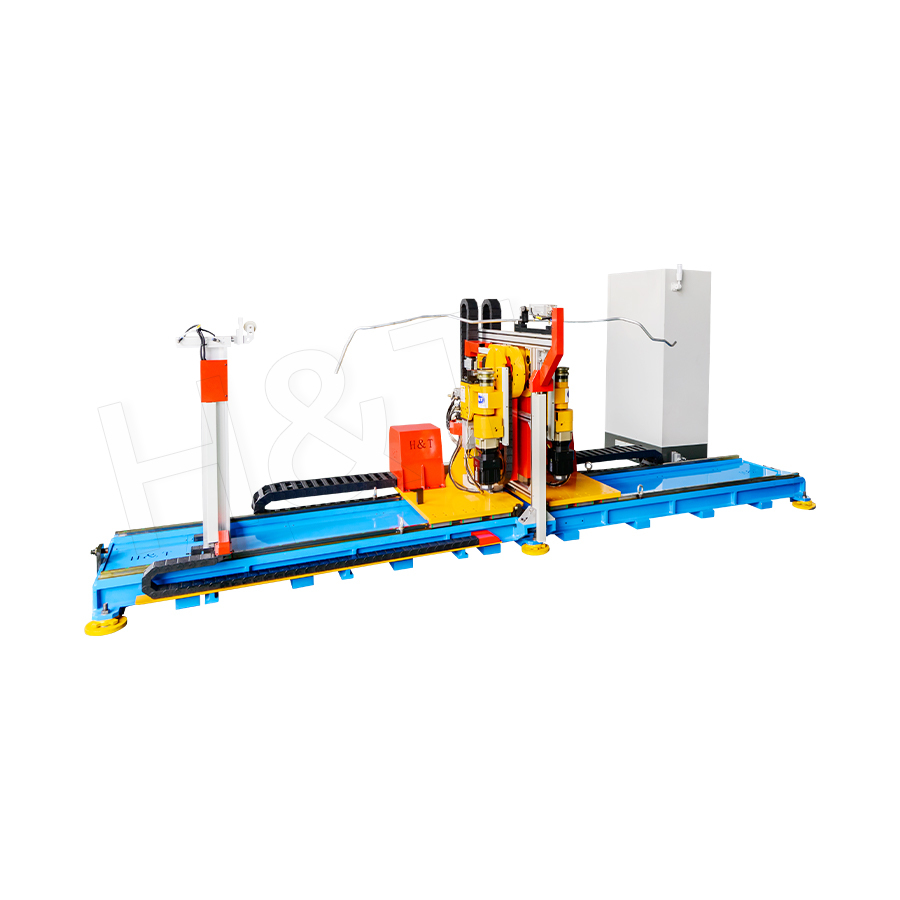 Doblado de servo completo de doble cabezal 3D El doblador 3D de doble cabezal y servo completo es un equipo de procesamiento automatizado de alta precisión desarrollado por Hetai específicamente para tubos ultralargos y ultrafinos en el aut... Ver producto →
Los tubos de gran diámetro y paredes pesadas necesitan más torsión y un marco más rígido, porque la fuerza de formación aumenta rápidamente con la sección y el radio de la pared.
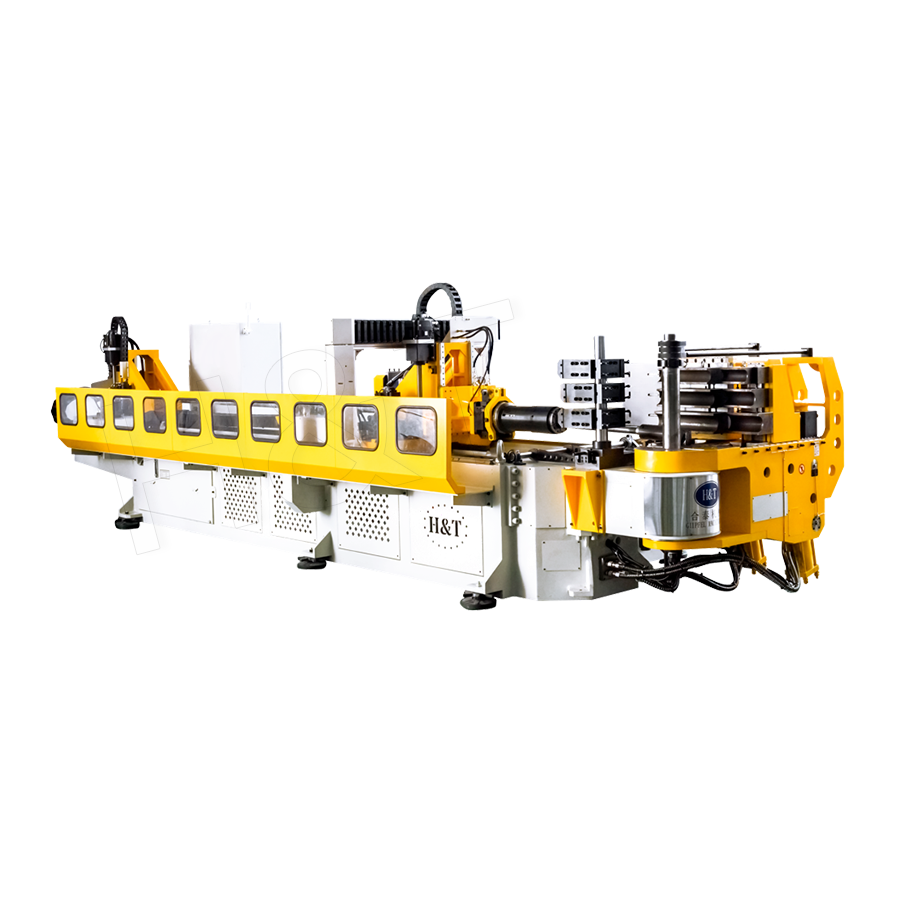 Dobladora de tubos de alta resistencia La máquina dobladora de tubos de alta resistencia, modelo CNC65×E-9A, es un equipo formador de tubos de alta resistencia desarrollado específicamente para industrias de alta tecnología como la aviació... Ver producto →
Problemas comunes y lo que suelen significar
- Ovalidad por encima del límite del dibujo. El mandril es demasiado pequeño, se ha instalado el tipo de mandril incorrecto o el radio es demasiado ajustado para el espesor de la pared.
- Arrugas en el interior de la curva. Falta un troquel rascador o está mal colocado, o la pared tiene muy poco soporte.
- Deriva del ángulo durante una carrera. La recuperación elástica varía entre lotes de material, o la matriz de sujeción se desliza y tira del material.
- Arañazos a lo largo del radio exterior. Es necesario revisar el ajuste de presión del troquel, la holgura de la herramienta o la lubricación.
- Aplanamiento al inicio de la curva. La longitud de la abrazadera es demasiado corta o la ranura del troquel de la abrazadera no coincide con el tubo.
Dónde se ubica el doblado CNC en una línea de producción
El doblado rara vez es una operación independiente. Una línea de tubos típica corta el material a medida, bisela y desbarba los extremos, dobla la pieza y luego forma o ensancha los extremos del tubo. Vincular esos pasos cambia la economía del trabajo, porque las piezas dejan de esperar entre máquinas y los daños por manipulación disminuyen. Es por eso que muchos compradores ahora especifican la máquina dobladora como parte de una gama más amplia. línea de automatización en lugar de una compra aislada.
El doblado CNC no es un solo tipo de máquina. Es un método para controlar una máquina dobladora para que la geometría provenga de un programa en lugar de las manos de un operador. Si conoce el diámetro exterior, el espesor de la pared, la calidad del material, el radio más pequeño de la línea central y el número de curvaturas en diferentes planos, ya tiene los cinco números que un fabricante de máquinas debe citar correctamente.
Si desea que esos números se comparen con una configuración real antes de comprometerse con las herramientas, puede contacta al equipo y comparta el dibujo de la pieza con la tabla de plegado.
Productos destacados
Una gama completa de soluciones de procesamiento de tubos
-
.jpg) Troquel de pila única
-
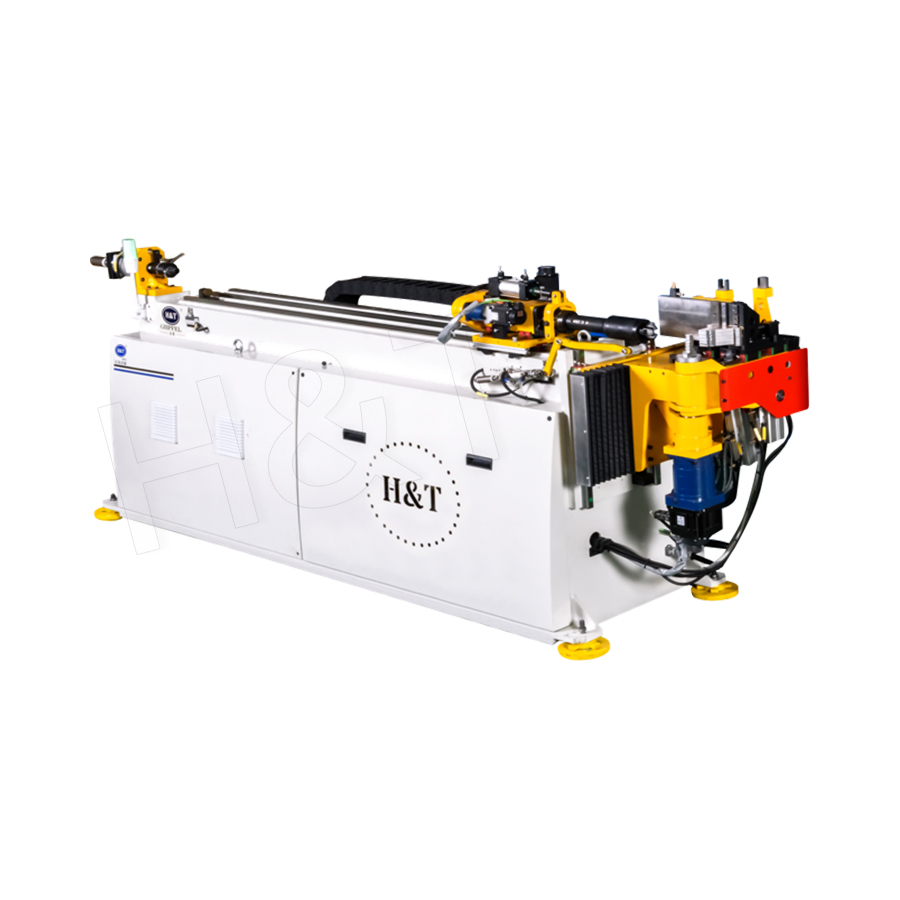 Doblado de tubos de matriz de doble pila/tres pilas/multipila
-
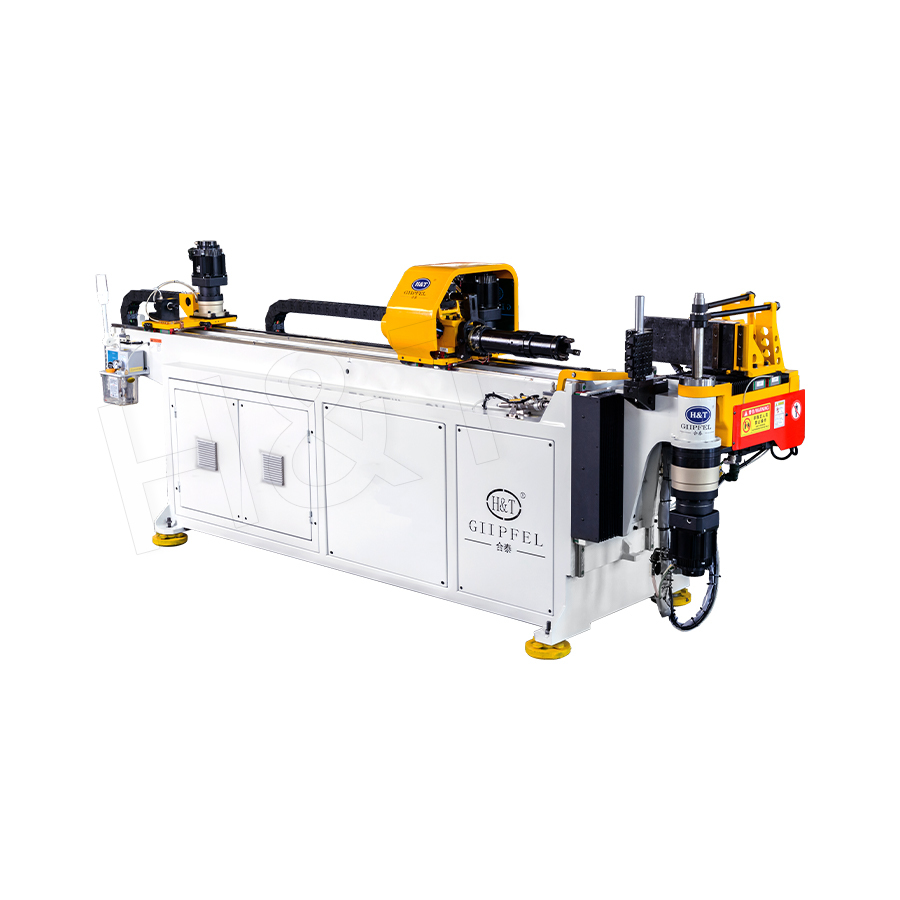 Doblado unidireccional con servomotor completo
-
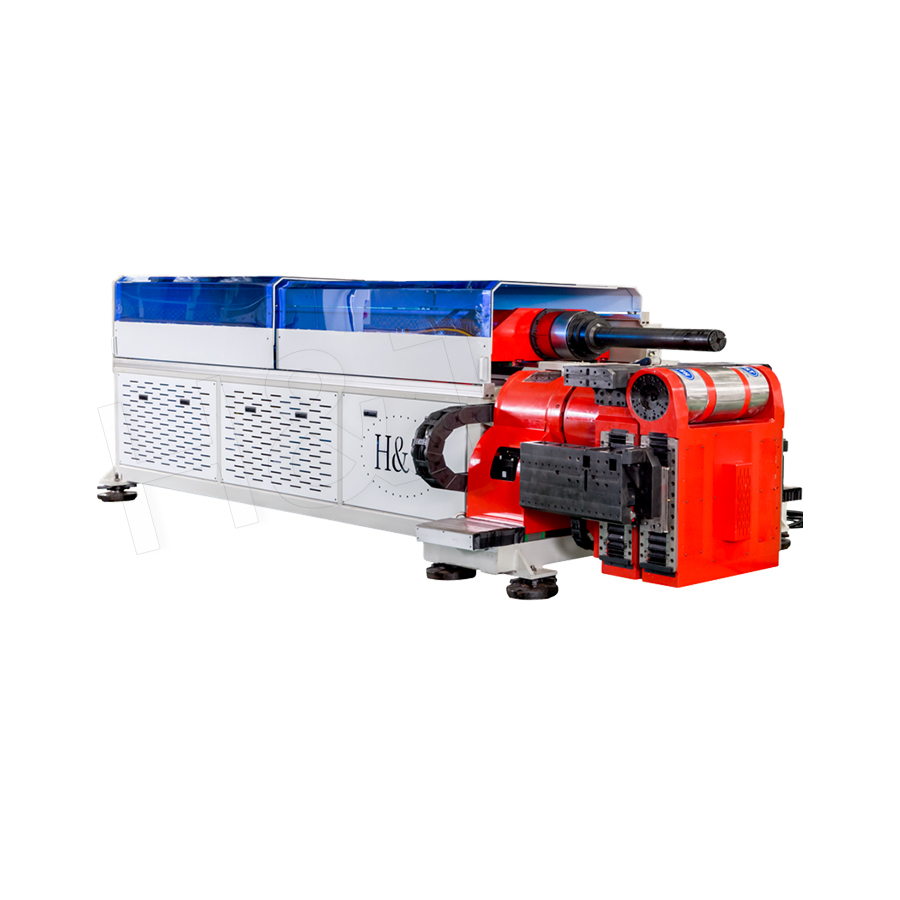 Doblado de un solo cabezal en lados comunes derecho e izquierdo
-
 Máquina dobladora de tubos de alta resistencia
-
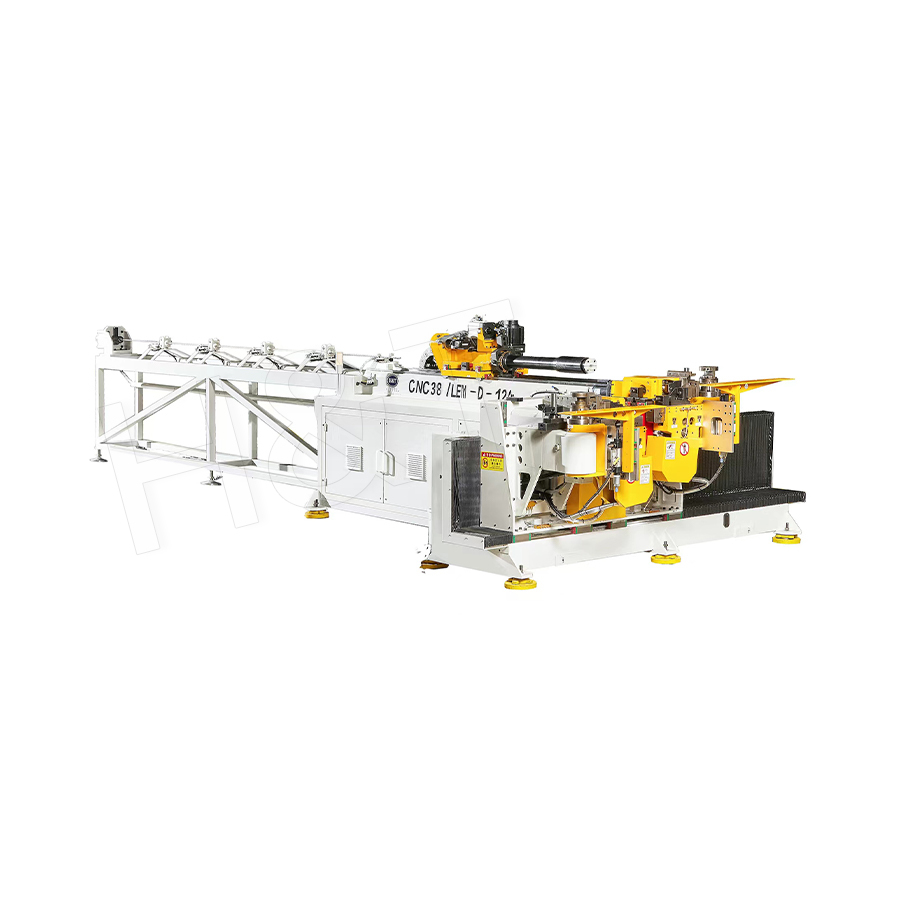 Doblado de doble cabezal en lados comunes derecho e izquierdo
-
 Doblado de doble cabezal y servicio completo en 3D
-
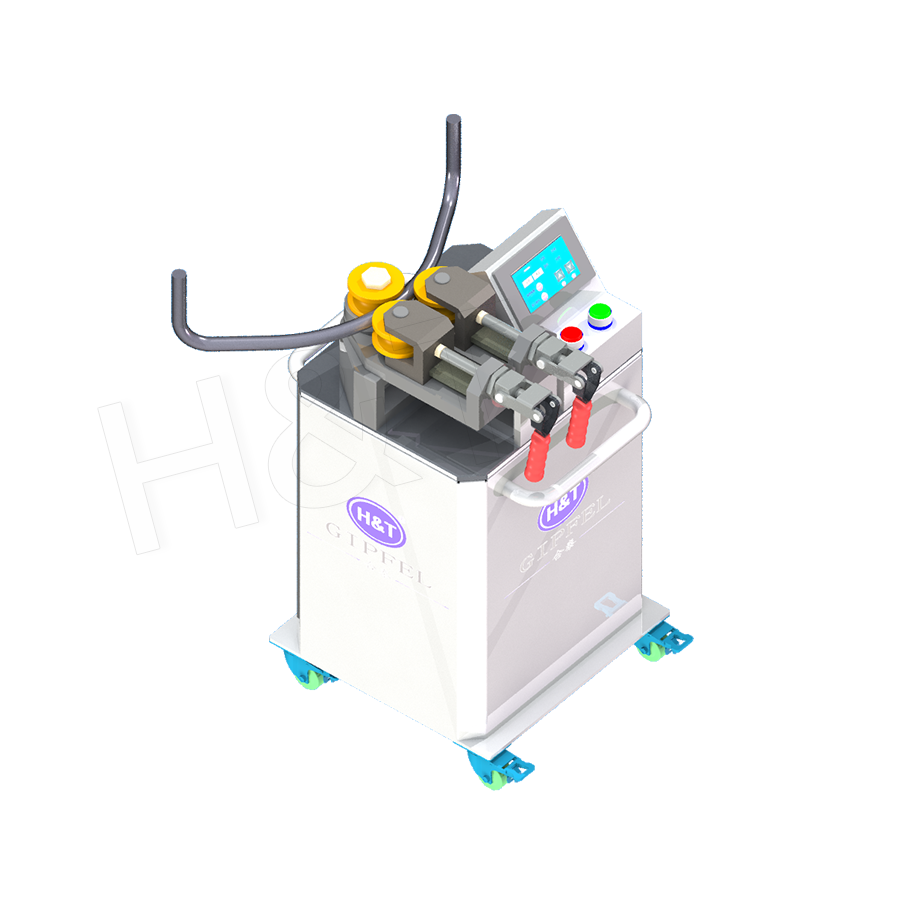 Doblado NC portátil
Doblado de tubos de precisión
 ¿Listo para personalizar sus
productos de tubos doblados?
¿Listo para personalizar susproductos de tubos doblados?
Software propio, sistemas de control inteligentes y más de 50 patentes garantizan una producción más eficiente e inteligente en cada etapa.
Derecho de Autor© 2025 by Maquinaria Gipfel Co., Ltd. Todos los derechos reservados.